


Kung magta-tap ka ng 9/16 na thread, ang unang detalye na kailangan mo ay ang 9/16 tap drill size. Para sa 9/16-12 UNC coarse thread, ang standard tap drill ay 31/64 inch (0.4844 inch), at para sa 9/16-18 UNF fine thread, ang standard tap drill ay 33/64 inch (0.5156 inch). Ipinapalagay ng mga figure na ito ang lalim ng thread na humigit-kumulang 75 porsiyento ng buong thread form, na siyang convention na ginagamit ng karamihan sa mga tagagawa ng gripo, machine shop, at engineering handbook. Ang pagpili ng ibang drill ay nagbabago sa lalim ng pakikipag-ugnayan, ang torque sa gripo, at ang load na maaaring dalhin ng natapos na thread, kaya ang dimensyong ito ay dapat ituring bilang isang desisyon sa engineering sa halip na isang nahuling pag-iisip.
Sa mga seksyon sa ibaba, ipinapaliwanag namin kung paano kinukuha ang 9/16 tap drill size, kung paano ito nagbabago kapag nag-tap ka ng aluminum, alloy steel, stainless steel, cast iron, o plastic, at kung paano pumili sa pagitan ng UNC at UNF series para sa isang partikular na aplikasyon. Sinasaklaw din namin ang mga pinakakaraniwang pagkakamali, kabilang ang pagkalito sa pagitan ng 9/16 at M14 metric na mga thread, at ang mga praktikal na paraan ng pagkukumpuni na magagamit kapag ang isang 9/16 na thread ay natanggal. Kung ikaw ay isang inhinyero, isang propesyonal sa pagbili, o isang espesyalista sa pagpapanatili na naghahambing ng mga gripo, pagsingit ng thread, at mga tool sa pag-install mula sa iba't ibang mga supplier, ang impormasyon dito ay makakatulong sa iyong gumawa ng mas maaasahang detalye sa unang pagkakataon, sa bawat pagkakataon.
Bakit Kinokontrol ng 9/16 Tap Drill Size ang Lakas ng Thread at Buhay ng Tool
Pinutol ng gripo ang mga panloob na sinulid sa pamamagitan ng pag-alis ng materyal mula sa mga dingding ng isang na-drill na butas. Tinutukoy ng diameter ng butas na iyon kung gaano karaming metal ang natitira sa pagitan ng butas at ng nominal na diameter ng thread, at samakatuwid kung gaano kalalim ang anyo ng thread. Kung ang drill ay mas maliit kaysa sa inirerekomendang halaga, ang gripo ay kailangang maghiwa ng mas maraming materyal, na nagpapataas ng cutting torque, nagpapataas ng init, at nagpapahirap sa paglisan ng chip. Sa isang magaspang na thread tulad ng 9/16-12, ang pitch ay medyo malaki, kaya ang isang maliit na error sa diameter ng drill ay may masusukat na epekto sa cutting load.
Ang 75 porsiyentong pamantayan ng lalim ng thread ay isang kompromiso. Patuloy na ipinakita ng pagsubok na ang 75 porsiyentong panloob na sinulid ay nagdadala ng halos kasing dami ng 100 porsiyentong sinulid, karaniwang 90 hanggang 95 porsiyento ng lakas ng pagtatalop, habang nangangailangan ng kapansin-pansing mas kaunting torque ng pagtapik. Ang isang buong 100 porsiyentong thread ay bihirang ginagamit sa produksyon dahil nangangailangan ito ng isang napakatumpak na butas at lumilikha ng mabibigat na puwersa ng pagputol na maaaring masira ang mga gripo, lalo na sa mga diameter kung saan ginagamit na ang gripo malapit sa limitasyon nito. Para sa pagpapanatili ng pagtapik, kung saan ang workpiece ay maaaring hawakan sa posisyon at ang pagkakahanay ay hindi palaging perpekto, ang 75 porsiyentong convention ay nagbibigay din ng isang maliit na margin para sa sobrang laki ng drill.
Kapag ang drill ay masyadong maliit, ang mga sintomas ay predictable: ang gripo ay humihigpit habang ito ay umuusad, chips pack, at ang mga flute ay bumabara. Sa hindi kinakalawang na asero, ang pinatigas na ibabaw ay maaaring mabilis na makasira ng gripo. Kapag ang drill ay masyadong malaki, ang thread ay nagiging mababaw at ang stripping torque ay bumaba, na maaaring magpapahintulot sa fastener na bunot o tumagas sa isang fluid system. Dahil ang pagkakaiba sa pagitan ng isang functional na thread at isang nabigong thread ay madalas na ilang thousandths lamang ng isang pulgada, ang mga tindahan ay hindi dapat subukang gumawa ng isang drill size para sa 9/16 na mga thread nang hindi tumitingin sa isang maaasahang tsart.
9/16 I-tap ang Drill Size Chart: UNC, UNF, at Metric Equivalents
Inililista ng talahanayan sa ibaba ang inirerekomendang 9/16 tap drill na laki para sa dalawang imperial thread series na pinakakaraniwang nakikita sa automotive, aerospace, at pangkalahatang makinarya, kasama ang pinakamalapit na katumbas ng sukatan. Ang mga imperyal na halaga ay kinuha mula sa karaniwang mga tap drill chart na may 75 porsiyentong lalim ng thread. Kasama ang mga hilera ng panukat dahil ang M14 ang pinakamalapit na karaniwang sukat sa 9/16 pulgada, at minsang ginagamit ang 9/16 na butas bilang kapalit ng M14 o kabaliktaran sa gawaing prototype, kahit na ang dalawang thread ay hindi mapapalitan.
| Pagtatalaga ng thread | Pitch o TPI | Inirerekomenda ang drill | Decimal na pulgada | Katumbas ng panukat |
|---|---|---|---|---|
| 9/16-12 UNC | 12 TPI | 31/64 in | 0.4844 | 12.3 mm |
| 9/16-18 UNF | 18 TPI | 33/64 in | 0.5156 | 13.1 mm |
| M14 x 2.0 | 2.0 mm | 12.2 mm | 0.4803 | 12.2 mm |
| M14 x 1.5 | 1.5 mm | 12.7 mm | 0.4999 | 12.7 mm |
| M14 x 1.25 | 1.25 mm | 12.8 mm | 0.5039 | 12.8 mm |
Bago ka pumili ng drill, ihambing nang mabuti ang serye ng thread. Ang 9/16-12 UNC tap ay nangangailangan ng 31/64 inch hole, habang ang 9/16-18 UNF tap ay nangangailangan ng 33/64 inch hole, at ang dalawang drills ay hindi mapapalitan. Inilalagay ng tsart sa ibaba ang mga halagang ito sa pananaw sa pamamagitan ng pagpapakita ng diameter ng drill bilang isang porsyento ng nominal na diameter ng thread.
Ang pinakamahusay na paraan upang maunawaan ang mga numerong ito ay upang ihambing ang mga ito bilang isang ratio sa halip na bilang ganap na mga diameter. Ang horizontal bar chart na sumusunod ay naglalagay ng diameter ng drill bilang isang porsyento ng nominal na diameter ng thread para sa limang mga thread sa talahanayan sa itaas. Ginagawa nitong madaling makita ang pagkakaiba sa pagitan ng magaspang at pinong serye sa isang sulyap.
Ang view ng porsyento na ito ay mas kapaki-pakinabang kaysa sa mga raw decimal value kapag sinusuri mo ang mga thread na may bahagyang magkakaibang nominal na laki. Nakakatulong din ito kapag tinatantya mo ang isang probe drill para sa isang hindi karaniwang pitch. Pansinin na ang mga magaspang na sinulid ay nagkumpol na malapit sa 86 hanggang 87 porsiyento, habang ang mga pinong sinulid ay tumataas sa humigit-kumulang 91 porsiyento.
Kinukumpirma ng mga porsyento ang isang pattern na nalalapat sa buong tap drill chart. Ang 9/16-12 UNC drill sa 31/64 inch ay katumbas ng 86.1 porsyento ng 0.5625 inch na nominal diameter, na nag-iiwan ng materyal para sa isang malalim ngunit matibay na sinulid. Ang fine 9/16-18 UNF drill sa 33/64 inch ay katumbas ng 91.7 percent ng parehong nominal diameter, kaya kitang-kitang mas malaki ang butas at mas mababaw ang thread form. Ang mas malaking butas para sa pinong pitch ay nangangahulugan na ang gripo ay nag-aalis ng mas kaunting materyal at nakakaranas ng mas kaunting torque, na nagpoprotekta sa gripo sa mas matitigas na materyales. Ang panukat na M14 x 2.0 na thread, ang pinakamalapit na karaniwang sukat sa 9/16, ay gumagamit ng 12.2 mm drill, katumbas ng humigit-kumulang 87.1 porsyento ng 14 mm diameter nito. Ang M14 x 1.5 fine variant ay tumatagal ng 12.7 mm drill, o 90.7 percent, na malapit na tumutugma sa gawi ng imperial fine thread. Ang M14 x 1.25 na variant ay nasa pagitan ng 1.5 at ang iba pang magagandang pitch sa 91.4 na porsyento, na sumasalamin sa mas maliit na pitch. Sa buong industriya, ang mga magaspang na thread sa pangkalahatan ay nasa 86 hanggang 88 porsyento na banda, habang ang mga pinong thread ay nananatiling malapit sa 91 porsyento. Ipinapaliwanag ng ratio na ito kung bakit hindi ka maaaring gumamit ng isang drill para sa lahat ng 9/16-size na thread. Kung ang drill ay masyadong maliit, ang gripo ay nag-overload at nasira, lalo na sa hindi kinakalawang na asero. Kung ang drill ay masyadong malaki, ang thread form ay masyadong mababaw at maaaring mag-alis sa ilalim ng gumaganang load. Ang pag-unawa sa kaugnayan ng porsyento ay nagbibigay-daan din sa iyong tantyahin ang isang makatwirang laki ng drill para sa mga hindi pangkaraniwang pitch na hindi naka-print sa isang karaniwang chart. Para sa mga procurement team, pinatitibay ng paghahambing na ito kung bakit dapat bilhin ang mga gripo at drill bilang isang katugmang sistema mula sa isang supplier ng engineering sa halip na bilang hindi nauugnay na tooling.
Paano Kalkulahin ang 9/16 Tap Drill Size
Ang pinakamabilis na formula para sa pagtantya ng laki ng tap drill ay ang pagbabawas ng pitch mula sa nominal na diameter. Para sa mga imperial thread, ang pitch ay ang kapalit ng bilang ng mga thread sa bawat pulgada, kaya ang formula ay nagiging drill diameter = major diameter - (1 / TPI). Ang pagkalkula na ito ay nagbibigay ng isang teoretikal na halaga na tumutugma sa humigit-kumulang 75 porsiyentong pakikipag-ugnayan ng thread para sa karamihan ng mga karaniwang thread form, at ang resulta ay ibi-round up sa pinakamalapit na karaniwang laki ng drill.
Para sa 9/16-12 UNC thread, na lumalabas sa maraming mas lumang drawing bilang 9/16-12 NC, ang nominal na diameter ay 0.5625 inch at ang pitch ay 1/12 inch, o 0.0833 inch. Ang pagbabawas sa pitch ay nagbibigay ng 0.4792 pulgada, at ang pinakamalapit na karaniwang fractional drill ay 31/64 pulgada, na may sukat na 0.4844 pulgada. Iyon ang value na lumalabas sa bawat maaasahang 9/16 tap drill chart. Kung ikaw mismo ang magkalkula nito, makikita mo na ang resulta ay nasa pagitan ng 15/32 inch drill (0.4688 inch) at 31/64 inch drill (0.4844 inch), at ang halaga ng chart ang pipili ng mas malapit sa dalawa.
Para sa 9/16-18 UNF thread, ang pitch ay 1/18 inch, o 0.0556 inch. Ang formula ay nagbibigay ng 0.5625 - 0.0556 = 0.5069 pulgada. Ang pinakamalapit na standard drill ay 33/64 inch, na may sukat na 0.5156 inch, at ito ang value na ginagamit sa buong industriya para sa 9/16-18 tapping. Kapansin-pansin na ang kinakalkula na halaga ay nasa pagitan ng 1/2 pulgada at 33/64 pulgada, at iba't ibang publisher ng chart ang pumipili batay sa kanilang panloob na pagsubok at sa lalim ng pakikipag-ugnayan na gusto nilang ihatid.
Para sa mga metric na thread ang parehong logic ay nalalapat. Ang M14 x 2.0 thread ay may 14 mm major diameter at 2.0 mm pitch, kaya ang simpleng formula ay nagbibigay ng 12.0 mm, habang ang inirerekomendang drill sa mga standard na chart ay 12.2 mm. Isinasaalang-alang ng bahagyang mas malaking halaga ang geometric na taas ng anyo ng thread at ang paraan ng paghiwa ng matalim na dulo ng drill sa isang drilled hole.
Ang 75 porsiyentong halaga ng pakikipag-ugnayan ay maaaring iakma kapag nagtatrabaho ka sa matitigas na materyales o manipis na pader. Ipinapakita ng talahanayan sa ibaba kung paano binabago ng target na pakikipag-ugnayan ang inirerekomendang drill para sa isang 9/16-12 UNC thread. Para sa mahihirap na materyales gaya ng stainless steel o hardened alloy steel, ang pagbabawas ng engagement sa humigit-kumulang 65 porsiyento ay nagpapababa ng tapping torque at binabawasan ang panganib ng tap breakage, habang nag-iiwan pa rin ng sapat na thread contact area para sa karamihan ng static load.
| Target na pakikipag-ugnayan | Kinakalkula ang diameter ng drill | Pinakamalapit na karaniwang drill | Aktwal na pakikipag-ugnayan |
|---|---|---|---|
| 75% (karaniwan) | 0.4858 in | 31/64 in (0.4844 in) | 76% |
| 65% (matigas na materyal) | 0.4961 in | 1/2 in (0.5000 in) | 61% |
| 60% (manipis na pader) | 0.5012 in | 1/2 in (0.5000 in) | 61% |
Pansinin na ang karaniwang 31/64 inch drill ay napakalapit na sa 75 porsiyentong target ng pakikipag-ugnayan. Kapag bumaba ka sa 65 porsiyento, ang praktikal na resulta ay isang 1/2 pulgadang drill, na nagpapababa sa lalim ng thread sa humigit-kumulang 61 porsiyento. Ito ay isang pangkaraniwang kasanayan sa hindi kinakalawang na asero na pag-tap, kung saan ang pinababang pag-load ng paggupit ay higit pa sa kabayaran para sa bahagyang mas mababang lakas ng thread. Palaging i-verify ang kinakailangan sa pakikipag-ugnayan ng iyong end customer bago lumihis mula sa karaniwang halaga ng chart, lalo na para sa mga joint na may pressure.
9/16-12 UNC vs 9/16-18 UNF: Aling Thread ang Dapat Mong Tukuyin?
Ang 9/16 diameter ay magagamit sa parehong magaspang at pinong serye, at ang pagpili ay nakakaapekto sa laki ng drill, ang uri ng gripo, at ang pagganap ng joint. Ang mga magaspang na thread ay may mas malaking pitch, na lumilikha ng mas malalim na anyo ng thread sa isang partikular na kapal ng pader at mas mapagpatawad sa mga application na may mahinang pagpapadulas. Ang mga pinong thread ay may mas maliit na pitch, na nagbibigay ng bahagyang mas malaking maliit na diameter, mas mahusay na resistensya sa pag-loosening ng vibration, at mas pinong kakayahan sa pagsasaayos.
9/16-12 UNC coarse series
| 9/16-18 UNF fine series
|
Sa pagsasagawa, ang magaspang na 9/16-12 na sinulid ay mas gusto kapag ang joint ay madalas na disassembled, kapag ang materyal ay medyo malambot, o kapag ang butas ay bulag at chip evacuation ay mahirap. Mas gusto ang fine 9/16-18 thread para sa mga application na may malakas na vibration, thin-walled housings, o kung saan kinakailangan ang isang tumpak na pagsasaayos ng preload. Pinapadali din ng mga pinong thread ang pag-tap sa mga tumigas na materyales dahil ang mas maliit na pitch ay nakakabawas sa cutting force bawat rebolusyon.
Ang isang mahalagang nuance ay ang isang pinong sinulid ay may mas malaking menor de edad na diameter, na nangangahulugang mas malaki ang cross-section ng sinulid na butas at mas mababa ang konsentrasyon ng stress. Iyon ang dahilan kung bakit maraming mga hydraulic component na may 9/16 port ang gumagamit ng -18 UNF series kaysa sa mga magaspang na thread. Ang trade-off ay ang mga pinong thread ay mas madaling masira sa panahon ng paghawak at cross-threading, kaya dapat maging mas maingat ang mga operator kapag sinisimulan ang gripo o ang bolt.
Kung saan Lumilitaw ang 9/16 Thread sa Mga Tunay na Aplikasyon sa Inhinyero
Ang 9/16 na laki ng thread ay karaniwan sa automotive engineering. Sa mga pampasaherong sasakyan at komersyal na sasakyan, ang 9/16-18 UNF thread ay lumalabas sa brake caliper mounting bolts, tie rod ends, transmission valve body, at oil cooler lines, kung saan ang pinong pitch ay nagbibigay ng vibration resistance at isang compact form. Ang 9/16-12 UNC thread ay mas karaniwan sa engine mounts, suspension links, at heavy equipment fasteners, kung saan ang mga magaspang na thread ay mas nananatili sa mga kondisyon ng serbisyo na may dumi o pasulput-sulpot na pagkarga.
Sa aerospace, ang 9/16-18 UNF series ay madalas na tinutukoy para sa mga structural fasteners at hydraulic fitting na ginawa sa AN, MS, o SAE na mga pamantayan. Ang mga bahagi ng sasakyang panghimpapawid ay madalas na ginawa sa aluminyo na haluang metal, kung saan ang pinong sinulid ay nakikibahagi nang maayos at ang mas malaking maliit na diameter ay nakakatulong sa pagganap ng pagkapagod. Ang anumang desisyon tungkol sa laki ng 9/16 tap drill sa industriyang ito ay pinamamahalaan ng mga pamantayan ng engineering at mga manual sa pag-aayos, kaya hindi kailanman dapat baguhin ang halaga ng chart nang walang pag-apruba mula sa awtoridad sa disenyo.
Ang mga hydraulic system ay isang pangunahing gumagamit ng 9/16-18 UNF thread. Ang SAE straight thread O-ring boss port na ginagamit sa maraming valves, manifolds, at pumps para sa -6 size fitting ay machined na may 9/16-18 UNF thread. Kapag ang port na iyon ay humihiwalay sa panahon ng pagpapanatili, ang gastos sa pag-aayos ay mataas, dahil ang manifold ay maaaring magsilbi sa ilang mga circuit at ang pagpapalit ay mahal. Ito ang dahilan kung bakit maraming maintenance team ang nagpapanatili ng wire thread insert kit sa eksaktong 9/16 na laki sa kamay.
Umaasa ang rail rolling stock at pangkalahatang makinarya sa 9/16-12 UNC para sa mga hindi gaanong kritikal na structural joints, clamp plates, at adjustable fixtures. Ang magaspang na sinulid ay nag-aalok ng antas ng pagpapatawad kapag ang mga sinulid ay pinutol sa cast iron o banayad na bakal na mga pabahay sa site. Para sa mga fixture plate na ginagamit sa CNC machining, sikat ang 9/16-12 tapped hole dahil tumatanggap ito ng heavy-duty na socket cap screw at nag-iiwan ng sapat na kapal ng pader para sa mga aluminum tooling plate.
Pag-tap sa 9/16 Thread sa Aluminum, Steel, Stainless Steel, at Plastics
Ang parehong 9/16 tap drill na laki ay hindi palaging gumagawa ng perpektong thread kapag nagbago ang base material. Ang malambot at gummy na materyales tulad ng aluminum ay nangangailangan ng matatalim na gripo at maaasahang laki ng butas, ang mga work-hardening na materyales tulad ng stainless steel ay nakikinabang mula sa isang bahagyang mas malaking drill, at ang mga malutong na materyales tulad ng cast iron ay karaniwang mapagpatawad. Ang talahanayan sa ibaba ay nagbubuod ng mga praktikal na setting para sa pinakakaraniwang mga batayang materyales.
| Batayang materyal | Inirerekomenda ang drill | Uri ng pag-tap | Lubrication | Mga Tala |
|---|---|---|---|---|
| Aluminyo 6061 | 31/64 in | Spiral flute o form tap | Banayad na langis o kerosene | Kailangan ng matalim na tapikin; mahusay na mga thread |
| Banayad na bakal | 31/64 in | Spiral point | Natutunaw na pagputol ng langis | Karaniwang pagsasanay |
| Alloy na bakal 4140 | 1/2 in | Spiral flute, pinahiran ng TiN | Sulfurized na langis | Binabawasan ang tapping torque |
| Hindi kinakalawang na 304/316 | 1/2 in | Spiral flute, TiN/TiCN | High-pressure paste | Iwasan ang pagpapatigas sa trabaho |
| Cast iron | 31/64 in | Tuwid na plauta | Dry o light oil | Maikling powdery chips |
| Mga plastik at naylon | 31/64 hanggang 33/64 in | Tuwid na plauta | Tuyo o hangin | Gumamit ng mga insert para sa paulit-ulit na pagpupulong |
Sa aluminyo, ang karaniwang 31/64 inch na butas ay nagbibigay ng malinis na sinulid kapag matalim ang gripo at katamtaman ang bilis ng spindle. Ang chip ay may posibilidad na mahaba at may string, kaya ang spiral flute tap ay kapaki-pakinabang sa mga blind hole. Kung ang bahagi ng aluminyo ay tipunin at i-disassemble nang maraming beses, ang isang self-tapping thread insert o isang wire insert ay dapat isaalang-alang mula sa yugto ng disenyo, dahil ang isang aluminum thread ay may limitadong stripping threshold.
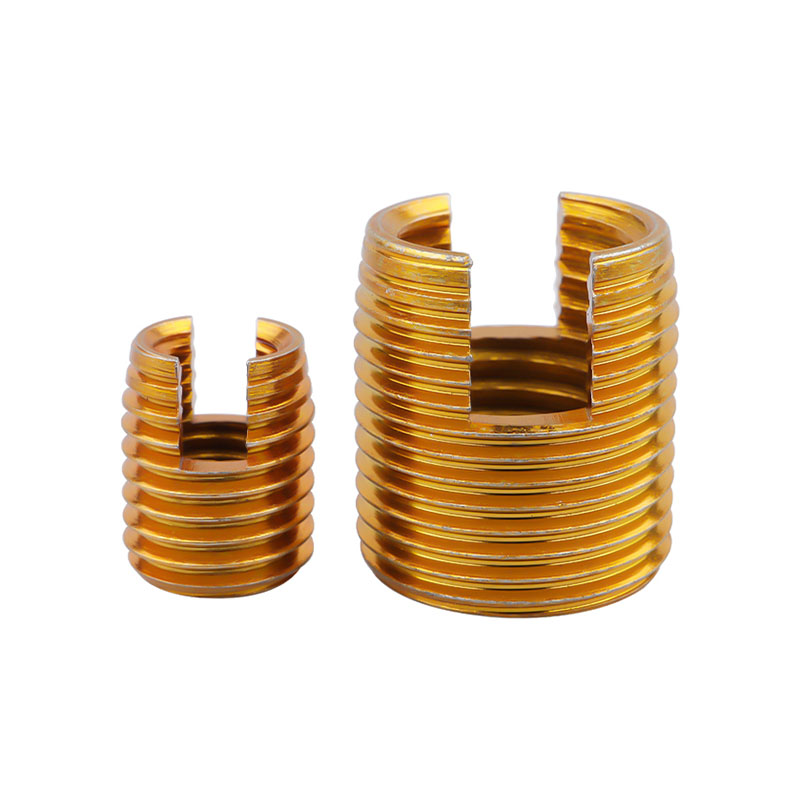 Carbon Steel Self-Tapping Thread Insert para sa Aluminum Ang self-tapping thread insert na ito ay nagpapalakas ng mga panloob na thread sa malalambot na materyales tulad ng aluminum nang walang paunang pag-tap, na binabawasan ang panganib ng paghuhubad sa panahon ng paulit-ulit na pagpupulong at pag-disassembly. Tingnan ang Produkto →
Sa haluang metal na bakal at hindi kinakalawang na asero, ang pagbaba sa isang 1/2 pulgadang drill ay binabawasan ang pakikipag-ugnayan ng thread mula sa humigit-kumulang 76 porsiyento hanggang 61 porsiyento. Ang pagbabawas na ito ay nagpapababa sa cutting torque at ang panganib ng pagtigas ng trabaho. Ang gripo ay dapat magkaroon ng mataas na pagganap na coating, at ang operasyon ay dapat tumakbo sa isang konserbatibong bilis na may maraming cutting fluid. Maraming mga machine shop ang gumagamit ng peck tapping cycle sa mga blind hole upang masira ang mga chips at alisin ang mga flute.
Para sa cast iron, ang karaniwang 31/64 inch drill ay mas gusto dahil ang materyal ay gumagawa ng mga pinong chips na hindi madaling ma-pack. Ang pangunahing alalahanin ay ang pagpapanatiling malinis ang pagsisimula ng sinulid upang ang gripo ay hindi dumulas sa chamfer. Para sa mga plastik, ang pagpili ay depende sa kapal ng pader at ang pagkarga. Ang isang mas malaking drill ay binabawasan ang panganib ng pag-crack ng bahagi, habang ang isang thread insert ay nagpapabuti sa kapasidad ng pagkarga at nagbibigay-daan sa paulit-ulit na pagpupulong nang hindi nauubos ang plastic.
Karaniwang 9/16 Mga Mali sa Pag-tap at Paano Maiiwasan ang mga Ito
Ang nakakagulat na bilang ng 9/16 thread failure ay hindi nagmumula sa isang masamang tap ngunit mula sa isang simpleng error sa pagpili bago mahawakan ng gripo ang workpiece. Ang listahan sa ibaba ay sumasaklaw sa mga pinakamadalas na pagkakamaling nakikita natin sa mga kapaligiran ng produksyon at pagkukumpuni.
- Gamit ang UNC drill para sa isang UNF tap o ang reverse. Ang isang 9/16-12 tap sa isang 33/64 inch na butas ay pumuputol sa manipis at mahinang thread na maghuhubad, habang ang 9/16-18 tap sa 31/64 inch na butas ay masisira at masisira. Kumpirmahin ang serye bago ka pumili ng drill.
- Nakalilito ang 9/16 sa M14. Ang 9/16 inch na thread ay may nominal na diameter na 0.5625 inch, habang ang M14 ay may sukat na 0.5512 inch. Ang mga halaga ng pitch ay iba, kaya ang isang 9/16-12 tap ay hindi maaaring gamitin sa isang M14 hole, kahit na ang isang 12.2 mm drill ay numerically katulad sa 31/64 inch.
- Hindi pinapansin ang drill tolerance. Ang isang pagod o mababang grade na 31/64 inch drill ay maaaring maghiwa ng isang butas na ilang thousandths of an inch oversize, na nagbabago sa engagement at nagpapahina sa thread. Gumamit ng de-kalidad na drill at suriin ang laki ng butas sa mga kritikal na trabaho.
- Pag-tap ng mga blind hole nang hindi nililinis ang mga chips. Ang isang 9/16 na thread sa isang blind hole ay nakakabit ng mga chips sa ibaba, at ang gripo ay magbibigkis sa sandaling mapuno ang mga flute. Gumamit ng spiral flute tap at pecking cycle sa halip na pilitin ang gripo nang mas malalim.
- Nilaktawan ang pagputol ng likido sa hindi kinakalawang na asero. Ang hindi kinakalawang na gawain ay mabilis na tumigas. Kung walang likido, ang ibabaw ay nagiging mas matigas kaysa sa gripo, at ang gripo ay napupunta o nasira sa loob ng ilang pagliko. Gumamit ng high-pressure na paste o isang nakalaang hindi kinakalawang na tapping fluid.
- Gamit ang pagod na gripo. Ang isang gripo na nakakumpleto na ng maraming butas ay magpuputol ng malalaking thread o biglang masisira sa ugat. Subaybayan ang buhay ng tap at palitan ang mga gripo bago bumaba ang kalidad ng thread.
Pag-aayos ng mga Sirang 9/16 na Thread na may mga Thread Insert
Ang natanggal na 9/16 na thread ay hindi palaging nangangahulugan ng isang bagong pabahay, isang bagong manifold, o isang mamahaling downtime. Kung ang thread sa isang aluminum cylinder head, isang gearbox case, o isang hydraulic valve body ay nasira, isang wire thread insert ay maaaring ibalik ang koneksyon sa isang maaasahang kondisyon sa loob ng ilang minuto. Gumagamit ang proseso ng pag-aayos ng tap drill na partikular sa insert, hindi sa karaniwang 9/16 tap drill size, dahil ang insert ay sumasakop sa orihinal na thread envelope at kailangan ng napakalaking tap thread.
Ang karaniwang pagkakasunud-sunod ng pag-aayos ay diretso. Una, i-drill out ang lumang thread na may sukat ng drill na inirerekomenda ng tagagawa ng insert. Pangalawa, i-tap ang bagong butas na may espesyal na STI tap, na kung saan ay ground oversize kumpara sa karaniwang 9/16 tap upang magkasya ang insert pagkatapos i-install. Pangatlo, i-wind ang insert sa tapped hole gamit ang installation tool. Sa wakas, kung ang insert ay may tang, putulin ito pagkatapos ng pag-install. Ang tapos na bore ay isang 9/16 panloob na thread na tumutugma sa orihinal na mga sukat at tumatanggap ng parehong bolt.
- I-drill ang nasirang sinulid hanggang sa insert body diameter
- I-tap ang butas gamit ang STI tap gamit ang STI tap drill size
- I-install ang wire insert na may nakalaang tool sa pag-install
- Tanggalin ang tang at siyasatin ang huling sinulid gamit ang isang plug gauge
 Supplier ng Helical Insert para sa Pag-aayos ng Thread Nag-aalok ng hanay ng wire, key-locking, at screw-lock insert, nagbibigay ang supplier na ito ng mga maaasahang solusyon para sa pagpapanumbalik ng mga nasirang thread at paghawak sa mga application na may mataas na vibration. Tingnan ang Produkto →
Ang insert material at coating matter sa serbisyo. Ang mga stainless steel wire insert ay ang default na pagpipilian para sa corrosion resistance at strength, at ang carbon steel insert na may zinc plating ay isang mas murang opsyon para sa panloob na makinarya. Para sa mga high-cycle o high-vibration na application, ang mga pagsingit ng istilong screw-lock na may locking segment ay maaaring pigilan ang bolt mula sa pag-back out. Ang mga key locking insert ay isa pang opsyon kapag ang insert mismo ay dapat na mekanikal na naka-lock sa parent material.
Kapag bumili ka ng mga wire insert, dapat ibigay ng supplier ang tamang laki ng STI tap drill para sa bawat laki ng insert. Dahil ang 9/16 UNC at 9/16 UNF series ay gumagamit ng iba't ibang insert, dapat na eksaktong tumugma ang repair kit sa orihinal na serye ng thread. Ang isang maaasahang tagagawa ng pagpasok ng thread ay magdodokumento ng drill, gripo, at tool sa pag-install bilang isang solong kit, na binabawasan ang panganib ng isang hindi tamang pag-aayos.
Pagpili ng Tamang Pag-tap at Mga Tool sa Pag-install para sa 9/16 na Trabaho
Tinutukoy ng tap na pipiliin mo para sa 9/16 na trabaho ang kalidad ng thread gaya ng ginagawa ng drill. Para sa isang 9/16-12 UNC through hole, isang spiral point tap, kung minsan ay tinatawag na gun tap, ang nagtutulak ng mga chips sa unahan ng hiwa at ito ang pinakamabilis na pagpipilian. Para sa isang blind hole, ang spiral flute tap ay kumukuha ng mga chips palabas ng butas at pinipigilan ang pag-iimpake sa ilalim. Ang isang tuwid na gripo ng flute ay sapat para sa mababaw na butas na butas sa cast iron ngunit nakikipagpunyagi sa mahabang chips sa aluminyo o bakal.
Mahalaga ang patong kahit na tama ang geometry. Gumagana ang maliwanag na uncoated tap sa cast iron at short-chip na materyales. Hinahawakan ng TiN coated tap ang alloy steel at binabawasan ang adhesion. Ang isang TiCN o TiAlN coated tap ay gumaganap nang mas mahusay sa aluminum at stainless steel, kung saan pinapababa ng coating ang friction at pinipigilan ang localized na welding sa cutting edge. Para sa magaspang na 9/16-12 pitch, ang cutting torque ay medyo mataas, kaya ang tamang coating at isang matalim na cutting edge ay mahalaga para sa pare-parehong mga resulta.
Ang bilis ng pagputol ay dapat na konserbatibo. Sa haluang metal na bakal, ang bilis sa ibabaw na humigit-kumulang 30 hanggang 50 SFM ay isang ligtas na panimulang punto para sa pag-tap ng kamay, habang ang aluminyo ay maaaring i-tap sa mas mataas na bilis gamit ang isang matibay na tap holder. Ang susi ay panatilihing naka-synchronize ang feed sa lead ng gripo para hindi gumana ang gripo bilang cutting tool sa ilalim ng compression. Ang paggamit ng tap holder o tapping head na may naaangkop na torque protection ay maaaring maiwasan ang pagkabasag, lalo na sa mga blind hole.
Kung naghahambing ka pa rin ng mga pamamaraan, ang aming gabay sa paano pumili ng thread tap ipinapaliwanag ang pagkakaiba sa pagitan ng straight flute, spiral point, at spiral flute tap nang mas malalim, kabilang ang mga praktikal na limitasyon ng bawat geometry.
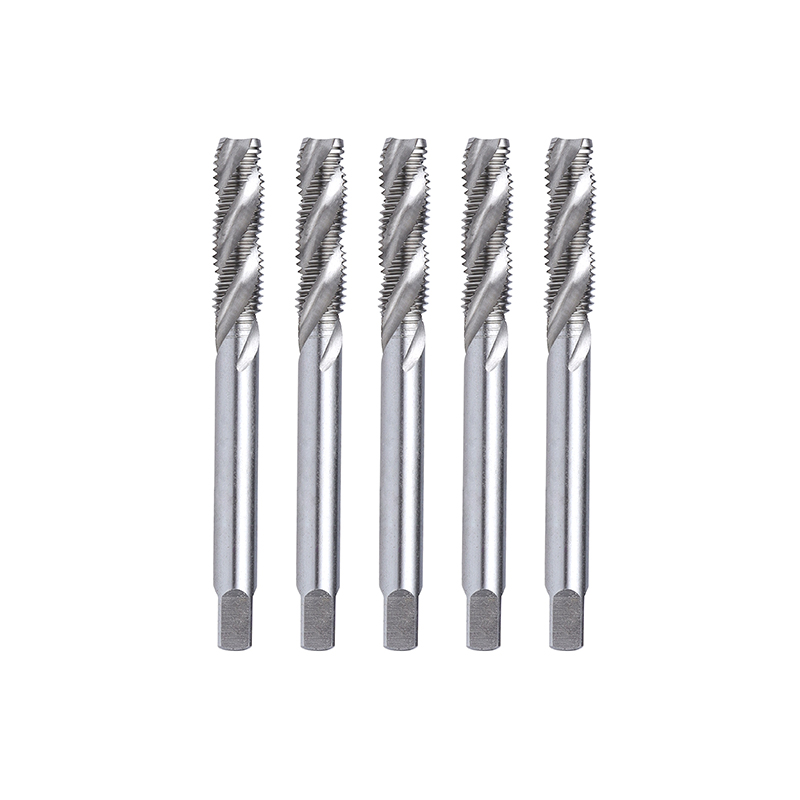 Spiral Thread Tap para sa Deep Hole Threading Sa pamamagitan ng helical flute para sa mahusay na paglikas ng chip, binabawasan ng gripo na ito ang panganib ng pagbabara at pagkabasag, na ginagawa itong perpekto para sa malalalim na butas, matitigas na metal, at automated na mass production. Tingnan ang Produkto →
Para sa mga pag-install ng thread insert, ang tool sa pag-install ay kasinghalaga ng insert. Ang isang wastong sukat na tool sa pag-install ay nagpapaikut-ikot sa insert sa butas na may tamang tensyon, na pumipigil sa insert mula sa paglawak o pagbaluktot. Available ang mga tool sa pagkuha kapag kailangang alisin ang isang insert para sa muling paggawa. Ang mga accessory na ito ay dapat magmula sa parehong supplier bilang mga insert upang magarantiya ang isang katugmang set ng produkto.
Mga Kaugnay na Gabay at Mapagkukunan
Kung kailangan mong i-verify ang mga detalye o suriin ang isang espesyalistang supplier para sa mga gripo, pagsingit ng thread, at mga tool sa pag-install, ikinokonekta ka ng sumusunod na mapagkukunan sa background ng engineering at karanasan sa produkto ng gumawa.
Mga Madalas Itanong Tungkol sa 9/16 Tap Drill Sizes
Ano ang laki ng tap drill para sa 9/16-12 UNC thread?Gumamit ng 31/64 inch drill, na katumbas ng 0.4844 inch o mga 12.3 mm. Ang drill na ito ay gumagawa ng humigit-kumulang 75 porsiyento ng thread engagement sa bakal at ang halagang naka-print sa karaniwang tap drill chart para sa 9/16-12 UNC coarse thread. |
Ano ang laki ng tap drill para sa 9/16-18 UNF thread?Gumamit ng 33/64 pulgadang drill, na katumbas ng 0.5156 pulgada o humigit-kumulang 13.1 mm. Ang pinong pitch ay nag-iiwan ng mas malaking butas, na nagpapababa ng tapping torque at lumilikha ng mas mababaw ngunit vibration-resistant na thread. |
Maaari ba akong gumamit ng 1/2 inch drill bit para mag-tap ng 9/16-12 thread?Sa teknikal na paraan, oo, ngunit kapag gusto mong bawasan ang pakikipag-ugnayan sa thread. Ang isang 1/2 inch drill ay gumagawa ng humigit-kumulang 61 porsiyentong pakikipag-ugnayan sa halip na ang karaniwang 75 porsiyento, na kapaki-pakinabang sa hindi kinakalawang na asero o hardened alloy steel. Para sa pangkalahatang layuning trabaho, ang 31/64 inch drill ay ang mas ligtas na pagpipilian. |
Ano ang metric equivalent drill para sa 9/16 na mga thread?Ang pinakamalapit na sukatan ng thread ay M14. Gumagamit ang M14 x 2.0 thread ng 12.2 mm drill, at ang M14 x 1.5 thread ay gumagamit ng 12.7 mm drill. Ang mga ito ay malapit sa imperial 9/16 na mga halaga ngunit ang mga thread mismo ay hindi mapapalitan. |
Pareho ba ang 9/16-12 UNC at M14 x 2.0 na mga thread?Hindi. Ang 9/16-12 UNC ay may nominal na diameter na 0.5625 pulgada (14.2875 mm) at isang pitch na 12 TPI, habang ang M14 x 2.0 ay may nominal na diameter na 14 mm at isang pitch na 2 mm. Ang mga diameter ay malapit, ngunit ang pitch at thread form ay naiiba, kaya ang mga gripo at bolts ay hindi mapagpapalit. |
Ano ang ibig sabihin ng 75 porsiyentong pakikipag-ugnayan sa thread para sa isang 9/16 tap?Nangangahulugan ito na ang panloob na mga thread ay sumasakop sa 75 porsyento ng teoretikal na buong lalim ng thread. Ito ang kompromiso sa industriya sa pagitan ng lakas ng thread at pagtapik ng metalikang kuwintas. Ang isang 75 porsiyentong thread ay nagdadala ng halos buong load ng isang 100 porsiyentong thread ngunit nangangailangan ng mas kaunting puwersa ng pagputol. |
Aling gripo ang dapat kong gamitin para sa 9/16-12 UNC blind hole?Gumamit ng spiral flute tap, na kumukuha ng mga chips mula sa butas habang ito ay pumuputol. Para sa through hole, mas mabilis ang spiral point tap dahil itinutulak nito ang mga chips sa unahan ng gripo. Palaging gumamit ng tapping fluid na tumugma sa base material. |
Paano ko aayusin ang natanggal na 9/16 na thread?I-drill ang sirang thread sa inirerekumendang diameter ng tagagawa ng insert, tapikin ang butas gamit ang STI tap, at mag-install ng wire thread insert gamit ang wastong installation tool. Ang STI tap ay ground oversize kumpara sa isang karaniwang 9/16 tap, kaya ang orihinal na bolt ay kasya pa rin pagkatapos mai-install ang insert. |
Buod ng Panghuling Desisyon para sa Iyong 9/16 Tapping Job
Ang pagpili ng tamang 9/16 tap drill size ay ang pagkakaiba sa pagitan ng malinis, maaasahang sinulid at sirang gripo o butas na hinubad. Para sa karamihan ng mga trabaho, 31/64 pulgada para sa 9/16-12 UNC at 33/64 pulgada para sa 9/16-18 UNF ang mga numerong dapat tandaan. Kapag ang materyal ay humihingi ng mas mababang pakikipag-ugnayan, lumipat sa isang 1/2 pulgadang drill para sa magaspang na serye, ngunit kumpirmahin muna ang kinakailangan sa aplikasyon. Ang mga metric M14 thread ay malapit na magkapitbahay, ngunit hindi sila kapalit ng 9/16.
Para sa mga procurement at engineering team, ang pakikipagtulungan sa isang espesyalista na tagagawa ay binabawasan din ang panganib ng mga error sa detalye. Ang Dongtai Jinzhize Metal Products Co., Ltd. ay isang propesyonal na thread insert manufacturer at supplier na gumagawa ng wire thread inserts, self-tapping inserts, key locking inserts, internal-external thread conversion nuts, oil plugs, at mga gripo at installation tools na kasama ng mga ito. Ang mga wholesale na mamimili na nangangailangan ng pare-parehong kalidad sa lahat ng mataas na dami ng mga order ay maaaring pagkunan ang kumpletong solusyon sa pag-tap at pagkumpuni bilang isang tugmang sistema sa halip na mag-assemble ng tooling mula sa maraming vendor.
Gamitin ang karaniwang tap drill chart bilang iyong panimulang punto, ayusin para sa materyal at kondisyon ng serbisyo, i-verify ang serye ng thread sa drawing, at bigyan ang iyong mga operator ng mga de-kalidad na gripo at cutting fluid. Ang 9/16 thread ay isang maaasahan at cost-effective na koneksyon kapag ang butas ay na-drill nang tama sa unang pagkakataon.


