


Isang guhit ang dumapo sa bangko ng isang machinist. Ang callout ay nagsasabing "303 stainless" para sa isang maliit na sinulid na oil drain plug at isang batch ng self-tapping insert. Walang nagtatanong kung ang bahagi ay magiging sapat na malakas, dahil ang lakas ay hindi kailanman ang dahilan kung bakit kinuha ang grado. Ang bahagi ay pinili dahil ang isang screw machine ay kailangang paikutin ang libu-libo sa mga ito sa bawat shift na may mga chips na malinis na masira, at dahil ang natapos na bahagi ay kailangan pa ring makaligtas sa mga taon ng moisture, road salt spray at workshop humidity. Ang trade-off na iyon ay eksakto kung ano ang inilalarawan ng 303 stainless steel na mga katangian ng materyal: isang austenitic grade na inengineered para sa una sa machining at pangalawa sa corrosion resistance.
Ang maikling bersyon, bago ang detalye: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) ay isang 18/8-type na chromium-nickel austenitic stainless steel na may 0.15 hanggang 0.35 porsiyentong sulfur na sadyang idinagdag upang masira ang mga chips. Hindi ito maaaring tumigas sa pamamagitan ng heat treatment, ito ay mahalagang non-magnetic sa annealed na kondisyon, ang annealed tensile strength nito ay nasa 500 hanggang 700 MPa band, at ang pangkalahatang corrosion resistance nito ay malapit sa 304. Ang isang lugar na malinaw na nahuhulog sa likod ay ang chloride pitting resistance, dahil ang parehong manganese sulfide inclusions ay maganda rin ang unang inklusyon sa makina na ginagawa itong unang bahagi ng disolve ng makina. kapaligiran.
Ang artikulong ito ay nagtuturo sa komposisyon, mekanikal at pisikal na data, machinability, pag-uugali ng kaagnasan, init at mga limitasyon ng welding, lohika ng pagpili at mga pagsusuri sa pagkukunan na nasa likod ng maikling sagot na iyon. Ito ay isinulat para sa mga inhinyero, mamimili at mga kawani ng kalidad na kailangang bigyang-katwiran ang isang materyal na pagpipilian sa isang guhit o isang purchase order, hindi para sa isang aklat-aralin.
Pangunahing takeaway: Ang 303 stainless steel ay isang free-machining austenitic grade na nakikipagpalitan ng chloride pitting resistance para sa isa sa pinakamataas na bilis ng machining ng anumang stainless steel, kaya naman nangingibabaw ito sa mga bahaging screw-machined gaya ng mga thread insert, adapter at drain plug.
303 Stainless Steel Material Properties sa Isang Sulyap
Bago mag-drill sa mga indibidwal na halaga, nakakatulong na makita ang buong grado sa isang view. Binubuod ng talahanayan sa ibaba ang headline na 303 stainless steel na mga katangian ng materyal na lumalabas sa karamihan ng mga materyal na certificate at datasheet, kasama ang praktikal na kahihinatnan ng bawat isa sa shop floor.
| Ari-arian | Karaniwang halaga | Ano ang ibig sabihin nito para sa isang sinulid na bahagi |
|---|---|---|
| Grade family | Austenitic, chromium-nickel | Hindi matigas sa pamamagitan ng paggamot sa init; ang lakas ay nagmumula sa malamig na trabaho |
| pagtatalaga ng UNS / EN | S30300 / 1.4305 | Mapapalitan sa karamihan ng mga guhit na may AISI 303 at X8CrNiS18-9 |
| Lakas ng makunat (annealed) | 500 hanggang 700 MPa | Sapat para sa mga insert at plugs na naka-load sa shear at compression |
| 0.2 porsiyentong lakas ng ani (annealed) | 190 hanggang 260 MPa | Ang mababang ani ay nagtutulak sa pangangailangan para sa mapagbigay na pakikipag-ugnayan sa thread |
| Pagpahaba | 35 hanggang 50 porsyento | Magandang ductility, kaya ang mga thread ay gumulong at nag-deform sa halip na pumutok |
| Katigasan (annealed) | 160 hanggang 200 HB | Magagawang makina gamit ang karaniwang carbide tooling sa mataas na bilis ng ibabaw |
| Relatibong machinability | Mga 78 porsiyento ng B1112 | Halos 1.7 beses na mas mabilis na mag-cut kaysa sa 304 |
| Magnetic na pag-uugali | Mahalagang hindi magnetic kapag na-annealed | Bahagyang magnetism pagkatapos ng malamig na pagtatrabaho o paggulong ng sinulid |
| Paglaban ng chloride pitting | Mas mababa sa 304 at mas mababa sa 316 | Iwasan ang marine, chemical at heavy de-icing exposure |
Pangunahing takeaway: kung ang isang detalye ay nagsasabing "stainless", ang 303 at 304 ay hindi mapapalitan sa isang chloride na kapaligiran, kahit na magkamukha ang mga ito sa istante.
Komposisyon ng Kemikal at Marka ng Pagtatalaga
Ang Alloy 303 ay ang free-machining modification ng 18/8 austenitic na pamilya. Ang base chemistry nito ay mahalagang 304 na may mga kinokontrol na pagdaragdag ng sulfur o selenium, at isang bahagyang nakakarelaks na limitasyon ng carbon at phosphorus na sumasalamin sa mga katotohanan ng produksyon ng high-volume na bar sa halip na anumang pagtatangka upang mapabuti ang pagganap ng kaagnasan.
| Elemento | Saklaw | Tungkulin sa grado |
|---|---|---|
| Carbon (C) | 0.15 max | Nilimitahan upang limitahan ang pagbuo ng chromium carbide sa mga hangganan ng butil |
| Silicon (Si) | 1.00 max | Deoxidation sa panahon ng pagtunaw; Ang natitirang mga antas ay bahagyang nakakaapekto sa machinability |
| Manganese (Mn) | 2.00 max | Pinagsasama sa sulfur upang mabuo ang mga inklusyong manganese sulfide na nakakasira ng mga chips |
| Posporus (P) | 0.20 max | Mas mataas sa 304 allowance; bahagyang nag-aambag sa chip brittleness |
| Sulfur (S) | 0.15 hanggang 0.35 | Ang pagtukoy sa karagdagan; lumilikha ng mga panloob na bingaw na nagpapaikli ng mga chips |
| Chromium (Cr) | 17.0 hanggang 19.0 | Bumubuo ng passive oxide film na nagbibigay ng corrosion resistance |
| Nikel (Ni) | 8.0 hanggang 10.0 | Pinapatatag ang austenitic na istraktura at nagbibigay ng ductility at tigas |
| Molibdenum (Mo) | 0.60 max (opsyonal) | Hindi sinasadyang idinagdag; ang kawalan ay ang naghihiwalay sa 303 sa 316 |
Ang nilalaman ng sulfur ay ang nag-iisang pinakamahalagang numero sa talahanayang iyon, at ito rin ang pinakamadalas na maling pagtukoy. Ang init sa 0.15 porsiyentong sulfur machine ay kapansin-pansing mas malala kaysa sa init na 0.30 porsiyento, ngunit pareho silang ganap na sumusunod sa 303 na detalye. Para sa isang screw machine shop na gumagawa ng milyun-milyong maliliit na pagsingit bawat taon, ang pagkalat na iyon ay direktang isinasalin sa mga pagbabago sa tool, cycle time at scrap rate.
Mga variant ng selenium at tanso
Dalawang variant ang regular na lumalabas sa mga drawing at hindi dapat ituring na kapareho ng standard 303:
- 303Se (UNS S30323) - Pinapalitan ng selenium ang sulfur bilang karagdagan sa libreng makina. Mahusay ang kontrol ng chip at madalas na mas mahusay ang surface finish, ngunit ang index ng machinability ay mas mababa ng kaunti kaysa sa sulfur-bearing 303. Ang pangunahing dahilan para piliin ito ay pinahusay na init at malamig na formability, at bahagyang mas mahusay na corrosion resistance dahil ang mga selenium inclusions ay hindi gaanong agresibong pit initiators kaysa sulfide.
- 303Cu - isang copper-bearing variant na ginagamit kung saan kailangan ang pinahusay na cold heading o bahagyang mas mahusay na performance ng corrosion. Ito ay karaniwan sa pangkabit na stock at sa wire para sa malamig na nabuo na mga bahagi.
- 303Sulf at generic 303 - mga komersyal na pagtatalaga na dapat palaging nakatali sa isang nakasulat na hanay ng kimika at isang sertipiko, dahil ang "303" lamang ay hindi tumutukoy sa nilalaman ng sulfur, tigas ng init o kondisyon ng paghahatid.
Kasama sa mga katumbas ng grado na dapat malaman kapag sinusuri ang dokumentasyon sa pag-import ay ang AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 at GB/T Y1Cr18Ni9. Sa pagsasagawa, ang isang supplier sa Asia, Europe o North America ay magsi-quote lahat ng parehong pamilya, ngunit ang format ng certificate at ang saklaw ng pagsubok ay magkakaiba, kaya kailangang sabihin ng purchase order kung aling pamantayan ang namamahala.
Pangunahing takeaway: sulfur sa pagitan ng 0.15 at 0.35 na porsyento ang nagpapahusay sa 303 machine, ngunit ang eksaktong punto sa loob ng window na iyon ay isang variable ng pagbili na dapat na naka-pin para sa mataas na dami ng trabaho.
Mga Katangiang Mekanikal ng 303 Stainless Steel
Ang mekanikal na data para sa 303 ay palaging nakadepende sa kondisyon, at dito nangyayari ang karamihan sa mga error sa pagtutukoy. Ang isang datasheet na naka-quote para sa annealed bar ay mukhang mahina sa tabi ng isang naka-quote para sa cold-drawn bar ng parehong grado, at pareho ang tama. Ang dahilan ay ang 303 ay austenitic at hindi maaaring palakasin sa pamamagitan ng pagsusubo o tempering. Ang tanging magagamit na pingga ay malamig na trabaho, na inilapat alinman bilang bar drawing bago ang machining o bilang thread rolling at pagbuo pagkatapos nito.
| Ari-arian | Annealed bar | Cold-drawn o rolled bar |
|---|---|---|
| lakas ng makunat | 500 hanggang 700 MPa | 690 hanggang 860 MPa |
| 0.2 porsiyentong lakas ng ani | 190 hanggang 260 MPa | 450 hanggang 700 MPa |
| Pagpahaba in 50 mm | 35 hanggang 50 porsyento | 10 hanggang 25 porsiyento |
| Pagbawas ng lugar | Mga 50 percent | Mga 35 porsiyento |
| Katigasan | 160 hanggang 200 HB | 230 hanggang 320 HB |
| Modulus ng pagkalastiko | 193 hanggang 200 GPa | 193 hanggang 200 GPa |
| Ang ratio ng Poisson | 0.30 | 0.30 |
Dalawang kahihinatnan ang sumusunod mula sa talahanayang iyon. Una, ang yield-to-tensile ratio ng annealed 303 ay mababa, humigit-kumulang 0.35 hanggang 0.45, na nangangahulugang ang materyal ay kapansin-pansing nababago bago ito mabali. Para sa isang thread insert o isang conversion nut, ang ductility na iyon ay nakakatulong: thread flanks ay maaaring umayon sa isang bahagyang hindi perpektong mating thread kaysa sa pag-crack. Pangalawa, ang parehong ductility ay nangangahulugan na ang isang thread ay maaaring bunutin mula sa isang malambot na materyal ng magulang bago pa man mabigo ang mismong pagpasok, kaya ang lakas ng materyal ng magulang at ang haba ng pinag-uugnay na sinulid ay karaniwang namamahala sa magkasanib na bahagi.
Lakas laban sa pakikipag-ugnayan, hindi lakas lamang
Ang isang karaniwang pagkakamali sa mga pabahay ng aluminyo ay ang tukuyin ang isang mas malakas na insert sa halip na higit na pakikipag-ugnayan. Kung ang isang 303 stainless na insert ay naka-install sa isang die-cast aluminum boss na may apat lamang na engaged thread, ang aluminum shears muna anuman ang insert grade. Ang mga praktikal na tuntunin sa pakikipag-ugnayan na nananatili sa produksyon ay:
- Para sa mga magulang na bakal at cast iron, maghangad ng hindi bababa sa 1.0 hanggang 1.5 beses ang nominal diameter ng engaged thread.
- Para sa mga magulang ng aluminum at magnesium, maghangad ng 2.0 beses ang nominal na diameter o gumamit ng key-locking o three-hole insert na idinisenyo upang ikalat ang load.
- Para sa mga plastic at composites, ang pagkarga ay dinadala sa pamamagitan ng isang bonded o molded insert sa halip na sa pamamagitan ng thread engagement, at ang papel ng 303 ay limitado sa internal thread form.
- Kung saan naroroon ang vibration, tukuyin ang isang screw-locking wire insert o isang locking patch sa halip na umasa lamang sa torque.
Ang pagganap ng pagkapagod ay sumusunod sa parehong lohika. Ang limitasyon ng endurance ng annealed 303 sa umiikot na baluktot ay mas mababa kaysa sa cold-worked bar, at sa isang sinulid na kasukasuan, ang buhay ng pagkapagod ay pinangungunahan ng bingaw sa unang naka-engage na sinulid. Ang pag-roll ng thread pagkatapos ng machining ay nag-iiwan ng compressive residual stress sa ugat at nagpapabuti ng fatigue life kumpara sa pagputol, na isang dahilan kung bakit nananatiling default ang pag-roll ng thread para sa mga high-volume na hindi kinakalawang na fastener.
Pangunahing takeaway: Ang 303 ay hindi maaaring gamutin sa init, kaya ang anumang kinakailangan sa lakas na higit sa humigit-kumulang 700 MPa ay dapat matugunan sa pamamagitan ng pagtukoy ng malamig na init ng ulo at pagtanggap ng mas mababang ductility.
Mga Pisikal at Thermal na Katangian ng 303 Stainless Steel
Mas mahalaga ang pisikal na data kaysa sa inaasahan ng karamihan sa mga taga-disenyo, lalo na sa mga asembliya na nakakakita ng pag-ikot ng temperatura. Ang isang hindi kinakalawang na insert sa isang aluminum housing ay lumalawak sa ibang rate mula sa parent na metal, at ang nagreresultang pagbabago sa preload ay kadalasang nakakaluwag sa isang joint, hindi sa vibration lamang.
| Ari-arian | Karaniwang halaga | Implikasyon ng disenyo |
|---|---|---|
| Densidad | 7.9 g/cm3 | Ang masa ng bahagi ay malapit sa carbon steel para sa parehong geometry |
| Saklaw ng pagkatunaw | 1400 hanggang 1420 °C | Mas mataas sa anumang temperatura ng serbisyo sa sasakyan o aerospace |
| Tiyak na init | Humigit-kumulang 500 J/kg·K | Mabagal sa init at mabagal sa paglamig kumpara sa aluminyo |
| Thermal conductivity sa 100 °C | Mga 16.2 W/m·K | Mahina ang pag-alis ng init, kaya patuloy na umaagos ang pagputol ng likido sa panahon ng machining |
| Electrical resistivity | Mga 0.72 micro-ohm meter | Hindi isang materyal na pinili para sa conductive path |
| Thermal expansion, 20 hanggang 100 °C | Mga 17.3 x 10⁻⁶ bawat K | Mas mababa sa aluminum sa humigit-kumulang 23, na nagbabago ng preload kapag mainit |
| Relatibong magnetic permeability | Humigit-kumulang 1.02 annealed, hanggang sa halos 3 kapag malamig na nagtrabaho | I-verify ang mga kinakailangan ng magnetism laban sa aktwal na init ng ulo |
| Modulus ng pagkalastiko | 193 hanggang 200 GPa | Mas matigas kaysa sa aluminyo, kaya pinapaboran ng pagbabahagi ng pagkarga ang insert |
Ang magnetic na pag-uugali ay nararapat sa isang tiyak na tala. Maraming mga customer ang tumatanggi sa isang hindi kinakalawang na bahagi dahil may magnet na dumidikit dito. Sa 303, ang mahinang atraksyon ay normal at inaasahan pagkatapos ng malamig na pagguhit, pag-roll ng sinulid o matinding machining, dahil ang mga operasyong iyon ay bahagyang binabago ang austenite sa martensite. Ang isang ganap na annealed, stress-relieved 303 na bahagi ay magpapakita ng permeability malapit sa 1.02, habang ang isang napakalamig na bahagi ay maaaring magpakita ng ilang beses na figure na iyon. Kung ang isang espesipikasyon ay humihingi ng di-magnetic na pag-uugali, ang kinakailangan ay dapat isulat laban sa natapos na kondisyon, hindi ang hilaw na materyal.
Ipinapaliwanag din ng thermal expansion figure ang isang praktikal na problema sa field. Kapag ang isang hindi kinakalawang na plug ay naka-install sa isang aluminum housing at ang assembly ay uminit, ang aluminyo ay lumalaki nang mas mabilis. Kung ang plug ay na-torque sa isang halaga na ipinapalagay na isang steel housing, ang preload ay maaaring bumaba at ang joint ay maaaring tumulo. Sa mga application na may mataas na temperatura, ang isang bahagyang mas mataas na paunang torque, isang sealing washer na may kontroladong compression, o isang thread sealant na na-rate para sa hanay ng temperatura ay kadalasang nalulutas ang problema nang mas maaasahan kaysa sa pagpapalit ng mga grado.
Key takeaway: ang bahagyang magnetism sa isang tapos na 303 na bahagi ay normal at hindi nagpapahiwatig ng maling grado; sa halip, suriin ang mga kinakailangan sa permeability laban sa kondisyon ng malamig na trabaho.
Machinability: Ang Ari-arian na Nagbebenta ng 303
Ang machinability ay karaniwang sinipi bilang isang index, kung saan ang libreng pagputol ng carbon steel B1112 ay nakatakda sa 100 porsyento. Ang index ay hindi isang pare-parehong laboratoryo; ito ay isang kombensiyon sa industriya na nagpapakita ng matamo na bilis ng pagputol para sa isang makatwirang buhay ng tool. Sinasagot pa rin nito ang tanong na itinatanong ng bawat production planner, na kung gaano karaming mga bahagi bawat oras ang magbubunga ng isang naibigay na grado bago magpilit ng pagbabago sa pagsusuot ng tool. Tatlong bagay ang nagtutulak sa index para sa isang hindi kinakalawang na grado: ang chemistry ng mga inklusyon, ang work-hardening rate ng austenitic matrix, at ang thermal conductivity, na tumutukoy kung gaano karaming init ang kailangang masipsip ng tool. Ang mga manganese sulfide inclusions sa 303 ay nagsisilbing internal stress risers, kaya ang chip fractures sa maikling mga segment sa halip na bumuo ng isang mahaba at gusot na pugad ng ibon sa paligid ng tool. Ang nag-iisang gawi na iyon ay nagbibigay-daan sa mas mataas na bilis sa ibabaw, mas mabibigat na feed at mas kaunting interbensyon ng operator. Ang tsart sa ibaba ay naglalagay ng 303 sa tabi ng iba pang karaniwang mga marka gamit ang parehong index.
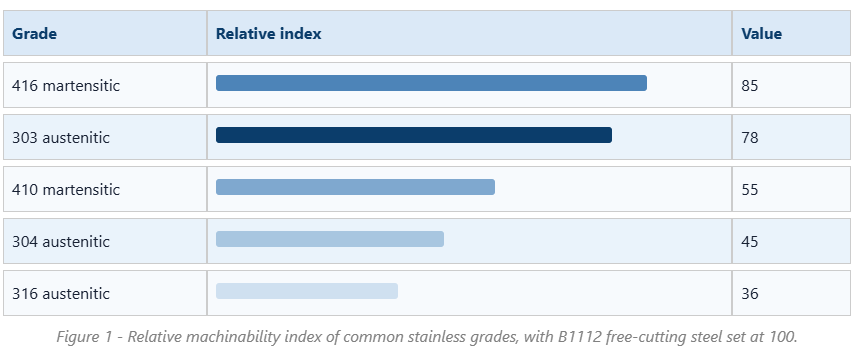
Ang agwat sa pagitan ng 303 at 304 ay ang nag-iisang pinaka makabuluhang komersyal na katotohanan sa artikulong ito. Sa isang index na 78 laban sa 45, 303 ay nag-aalis ng materyal nang mas mabilis, bumubuo ng mas maikling mga chips at gumagawa ng mas kaunting mga pagbabago sa tool bawat shift. Sa isang multi-spindle screw machine na nagpapatakbo ng maliliit na bahagi, ang pagkakaibang iyon ay kadalasang nagpapasya kung ang isang trabaho ay kumikita. Ipinapaliwanag din nito kung bakit halos lahat ng maliit na hindi kinakalawang na sinulid na bahagi sa merkado, mula sa mga blangko sa pagpasok ng wire hanggang sa mga plug ng drain, ay sinipi sa 303 bilang default maliban kung humingi ng iba ang customer.
Ang kalamangan ay hindi walang limitasyon, at ito ay may mga tunay na parusa. Ang mga pagsasama ng sulfide ay nagbabawas ng resistensya sa kaagnasan, tulad ng tinalakay sa ibang pagkakataon, at ginagawa din nila ang materyal na hindi gaanong angkop para sa hinang dahil ang sulfur ay nagtataguyod ng mainit na pag-crack. Maaaring maging mahusay ang surface finish, ngunit kung ang isang passivating acid treatment ay sumusunod sa machining, ang mga inklusyon ay maaaring mag-iwan ng mga microscopic na hukay na mukhang mga depekto sa ilalim ng magnification. Ang pagsusuot ng tool ay mas mahusay kaysa sa 304 ngunit malayo pa rin sa carbon steel, kaya ang mga carbide grade na may matigas na substrate at isang PVD coating ang karaniwang pagpipilian. Mahalaga ang presyon ng coolant dahil hindi maganda ang pagsasagawa ng 303 ng init; pinapanatili ng high-pressure through-tool coolant ang cutting edge sa ibaba ng temperatura kung saan nagsisimulang mabuo ang built-up na gilid.
Ang mga karaniwang panimulang parameter para sa pagliko ng annealed 303 na may coated carbide ay ang bilis ng ibabaw na humigit-kumulang 150 hanggang 200 metro bawat minuto at isang feed na 0.10 hanggang 0.25 milimetro bawat rebolusyon, na may eksaktong mga numero na nababagay para sa lalim ng hiwa at tigas. Ang high-speed steel tooling ay ginagamit pa rin para sa maliit na diameter na pag-tap at para sa mga form tool, ngunit sa mas mababang bilis, karaniwang 25 hanggang 40 metro bawat minuto. Ang pag-tap ay ang operasyon kung saan nakukuha ng 303 ang reputasyon nito, dahil ang mga maiikling chips ay nakakapag-alis ng mga flute na mas madali kaysa sa stringy chips na ginawa ng 304, na lubhang nakakabawas sa pagkabasag ng gripo sa mga butas na butas.
Ang isa pang praktikal na punto ay ang pagkakapare-pareho. Dahil malawak ang hanay ng sulfur, maaaring magkaiba ang pagkilos ng dalawang heat ng sumusunod na 303. Ang isang tindahan na nagpapatakbo ng isang mataas na dami ng trabaho ay dapat humiling sa mill o sa tagagawa ng bahagi na hawakan ang libreng-machining na karagdagan sa itaas na kalahati ng hanay kung ang oras ng pag-ikot at buhay ng tool ay kritikal. Kung saan mas mahalaga ang surface finish o formability, ang mas mababang sulfur o variant na may selenium-bearing ang mas magandang trade.
Sa wakas, ang machinability ay hindi lamang tungkol sa bilis. Ito rin ay tungkol sa scrap, deburring at gastos sa inspeksyon. Ang mga free-cutting grades ay gumagawa ng mas maliliit na burr, dimensionally stable na mga bahagi at mas predictable thread gauging, na nagpapababa sa bilang ng mga bahaging tinanggihan sa huling inspeksyon. Sa isang bahagi na may ilang mga thread, isang cross-hole at isang sealing face, ang mga pangalawang pagtitipid ay maaaring lumampas sa mga matitipid sa cycle time.
Ito ay nagkakahalaga ng pag-alala na ang index sa tsart ay ipinapalagay ang isang tiyak na hanay ng mga kondisyon ng sanggunian, kadalasang single-point turning na may carbide tooling at isang nakapirming criterion sa buhay ng tool. Ang pagpapalit ng operasyon ay bahagyang nagbabago sa ranggo. Ang pagbabarena, halimbawa, ay mas sensitibo sa chip evacuation kaysa sa pagliko, kaya ang relatibong bentahe ng 303 sa 304 ay mas malaki pa sa deep-hole drilling at pag-tap kaysa sa iminumungkahi lamang ng index.
Key takeaway: Umiiral ang 303 dahil sa machinability index nito na humigit-kumulang 78, at anumang desisyon na lumipat sa 304 o 316 para sa mga dahilan ng kaagnasan ay dapat na magastos laban sa pagtaas ng cycle time na 40 porsiyento o higit pa.
Corrosion Resistance ng 303 Stainless Steel
Sa malinis na rural at panloob na kapaligiran, ang 303 ay gumaganap ng malapit sa 304 at mananatili sa isang maliwanag na ibabaw sa loob ng maraming taon. Ang sariwang tubig, mga banayad na sabong panlaba, maraming mga kapaligiran na may kaugnayan sa pagkain na hindi mabigat sa chloride, at karamihan sa mga kondisyon sa ilalim ng hood ng sasakyan na may paminsan-minsang kahalumigmigan ay katanggap-tanggap. Ang mga problema ay nagsisimula kapag ang mga klorido ay naroroon sa makabuluhang konsentrasyon.
Ang mekanismo ay diretso. Ang mga pagsasama ng manganese sulfide ay nakakaabala sa passive chromium oxide film. Sa pagkakaroon ng mga chloride ions, ang mga inklusyong iyon ay mas gustong matunaw, na lumilikha ng mga micro-crevice kung saan ang lokal na kimika ay nagiging acidic at oxygen-gutom. Sa sandaling magsimula ang isang hukay, ito ay kumakalat dahil ang loob ng hukay ay nagiging anode at ang nakapalibot na ibabaw ay gumaganap bilang isang malaking katod. Ito ang dahilan kung bakit ang isang bahagi ng 303 ay maaaring magmukhang walang bahid sa loob ng dalawang taon sa isang halaman sa loob ng bansa at pagkatapos ay magpakita ng pitting sa loob ng mga buwan kapag ang parehong bahagi ay naka-install malapit sa isang lugar sa baybayin o nalantad sa de-icing salt.
Ang pitting resistance ay kadalasang inihahambing gamit ang pitting resistance na katumbas na numero, na kinakalkula mula sa chromium, molybdenum at nitrogen content. Para sa 303 walang sinasadyang molibdenum o nitrogen, kaya ang halaga ay napunta sa rehiyon ng 17 hanggang 19, katulad ng 304 ngunit may mas mataas na density ng mga lugar ng pagsisimula. Ang Grade 316 ay nagdaragdag ng molibdenum at umabot sa humigit-kumulang 24 hanggang 26, kaya naman nananatili itong default para sa serbisyong dagat at kemikal.
| Salik | 303 | 304 | 316 |
|---|---|---|---|
| Katumbas ng paglaban sa pitting | Mga 17 hanggang 19 | Mga 18 hanggang 19 | Mga 24 hanggang 26 |
| Mga site ng pagsisimula ng hukay | Mataas, mula sa mga pagsasama ng sulfide | Mababa | Napakababa |
| Relatibong machinability | Mga 78 | Mga 45 | Mga 36 |
| Pagkalantad sa dagat o baybayin | Hindi inirerekomenda | Limitado | Inirerekomenda |
| Weldability | Mahina, mainit na panganib sa pag-crack | Mabuti | Mabuti |
| Karaniwang paggamit ng sinulid na bahagi | Mga insert, adapter, drain plugs | Pangkalahatang mga fastener at pagsingit | Marine at mga kagamitan sa proseso |
Mayroong isang pagpapagaan na dapat malaman. Ang passivation sa citric o nitric acid pagkatapos ng machining ay nag-aalis ng libreng iron at surface contamination, at bahagyang pinapabuti nito ang performance ng 303 sa pamamagitan ng paglilinis ng mga panlabas na inklusyon. Hindi nito binabago ang bulk chemistry at hindi nito ililigtas ang isang bahagi na ginagamit sa isang kapaligirang mayaman sa chloride. Ang electropolishing ay nagpapatuloy sa isang hakbang sa pamamagitan ng pag-alis ng isang manipis na layer sa ibabaw nang buo, na nagpapabuti sa hitsura at ang initiation resistance, ngunit muli ang benepisyo ay limitado sa balat.
Para sa mga drain plug at iba pang bahagi ng sealing, ang kapaligiran ay karaniwang hindi gaanong agresibo kaysa sa hitsura nito. Ang langis ng makina, transmission fluid at coolant ay karaniwang hindi chloride-bearing, at ang plug ay nakakakita ng sump interior kaysa sa splash zone. Iyon ang dahilan kung bakit ang 303/304/316 stainless oil plug ay karaniwang inaalok bilang isang pamilya, na hinahayaan ang mamimili na itugma ang grado sa exposure sa halip na mag-default sa pinakamahal na opsyon.
Ang makatwirang tuntunin sa pagpili ay ang paggamit ng 303 kung saan ang bahagi ay ginagawa sa mataas na volume at ang kapaligiran ay benign, lumipat sa 304 kung saan ang ilang chloride exposure at katamtamang kaagnasan ay posible, at lumipat sa 316 kung saan ang bahagi ay makakakita ng asin, hangin sa dagat o proseso ng mga kemikal. Sa kabilang paraan, ang pagpili sa 316 para sa isang panloob na dry application, ay nagdaragdag ng gastos nang walang masusukat na benepisyo.
Key takeaway: Ang 303 ay isang mainam na pagpipilian para sa panloob, oily at medyo mahalumigmig na serbisyo, ngunit hindi ito dapat tukuyin para sa coastal, marine o chloride-rich na kapaligiran kung saan nagsisimula ang pitting sa mga pagsasama ng sulfide.
Heat Resistance, Heat Treatment at Welding Behavior
Karaniwang sinasabi ng mga datasheet na ang 303 ay lumalaban sa oksihenasyon kapag paulit-ulit na nakalantad hanggang sa humigit-kumulang 760 °C at sa patuloy na serbisyo hanggang sa humigit-kumulang 870 °C. Inilalarawan ng mga figure na iyon ang pagbuo ng sukat ng oxide, hindi ang pagiging angkop sa istruktura. Ang pagdaragdag ng sulfur na ginagawang machinable ang grado ay siya ring dahilan kung bakit hindi ito magandang pagpipilian para sa serbisyo sa mataas na temperatura, dahil ang mga sulfide ay maaaring magsulong ng pagkasira at pinabilis na pag-atake sa mga hangganan ng butil.
Heat treatment facts na mahalaga
- Ang 303 ay hindi maaaring tumigas sa pamamagitan ng heat treatment. Ang anumang kinakailangan sa katigasan ay dapat matugunan sa pamamagitan ng malamig na pagtatrabaho, hindi sa pamamagitan ng pagsusubo o pagtanda.
- Isinasagawa ang Annealing sa hanay na humigit-kumulang 1010 hanggang 1120 °C na sinusundan ng mabilis na paglamig, at ang layunin nito ay palambutin ang malamig na materyal at ibalik ang ductility, hindi para tumaas ang lakas.
- Ang pag-alis ng stress sa mga bahaging may makina ay karaniwang ginagawa sa paligid ng 350 hanggang 400 °C. Ang hanay na ito ay sadyang pinili upang manatili sa ibaba ng window ng sensitization kung saan nabuo ang mga chromium carbide sa mga hangganan ng butil.
- Ang matagal na pagkakalantad sa pagitan ng humigit-kumulang 425 at 815 °C ay dapat na iwasan, dahil ang chromium carbide precipitation ay nag-aalis ng chromium mula sa nakapalibot na matrix at nag-iiwan ng corrosion-prone band.
Ang hinang ay ang mahinang punto
Ang 303 ay karaniwang itinuturing na hindi angkop para sa hinang. Ang sulfur ay nagpapababa sa hanay ng temperatura ng solidification at nagtataguyod ng mainit na pag-crack sa weld bead, at pinatataas din nito ang porosity. Kung ang isang disenyo ay nangangailangan ng hinang, ang karaniwang diskarte ay upang ilipat ang bahagi sa 304 o 316, o sa isang mababang-sulfur na tagapuno at kumbinasyon ng base. Kung ang isang 303 na bahagi ay tunay na dapat pagsamahin, ang welding ay dapat na limitado sa mga proseso ng low-heat-input na may 308L na tagapuno, na sinusundan ng buong pagsusubo at pag-aatsara, ngunit kahit na pagkatapos ay ang corrosion resistance ng weld at heat-affected zone ay magiging mas mababa kaysa sa parent metal.
Malamig na bumubuo at nakakapanghina
Posible ang malamig na pagtatrabaho ng 303 ngunit limitado. Ang work-hardening rate ay mataas, katulad ng iba pang austenitic grades, kaya ang matinding forming operations gaya ng deep drawing o heavy cold heading ay karaniwang ginagawa sa 303Se o sa 304 sa halip na sa sulfur-bearing 303. Thread rolling, sa kaibahan, ay angkop na angkop sa 303 at ito ang karaniwang paraan upang makagawa ng mga insert at maliliit na thread na may mataas na lakas.
Ang Galling ay isa pang austenitic na katangian na nagkakahalaga ng pagpaplano. Kapag ang dalawang hindi kinakalawang na ibabaw na may katulad na katigasan ay kuskusin sa ilalim ng presyon, maaari silang mag-cold-weld nang lokal at mapunit, kaya naman kung minsan ay kumukuha ang mga stainless nuts sa mga stainless bolts. Sa mga sinulid na asembliya ito ay kinokontrol sa pamamagitan ng paggamit ng magkakaibang mga marka, paglalapat ng molybdenum-based na anti-seize compound, pagkontrol ng torque, o pagtukoy ng locking insert na disenyo na hindi umaasa sa paulit-ulit na disassembly.
Key takeaway: ituring ang 303 bilang isang machined-only na materyal; kung ang joint ay dapat na hinangin o nakikita ang matagal na temperatura sa itaas ng humigit-kumulang 400 °C, tukuyin ang 304 o 316 sa halip.
303 vs 304 vs 316: Pagpili sa Properties, Hindi Habit
Ang pagpili ng grado ay isang pagsasanay sa pagbabalanse sa pagitan ng tatlong variable na kumukuha sa iba't ibang direksyon: gastos sa machining, pangangailangan ng kaagnasan at kinakailangan sa lakas o ductility. Ang paghahambing ng dalawang hanay sa ibaba ay nagtatakda ng lohika ng pagpili para sa dalawang bahaging pamilya na kadalasang apektado ng isang 303 na desisyon.
May sinulid na mga insert at adapter
| Mga plug, fitting at mga bahagi ng sealing
|
Ang isang madalas na maling kuru-kuro ay ang paglipat sa 316 ay palaging ang mas ligtas na pagpipilian. Sa pagsasagawa, ang isang 316 component na galls sa panahon ng assembly at muling na-torque ng ilang beses ay maaaring maging mas maaasahan kaysa sa isang wastong torqued 303 na bahagi na may wastong seal. Ang grado ng materyal ay isang variable sa isang system na kinabibilangan din ng thread form, tolerance class, surface finish, lubrication at assembly torque.
Ang dimensyon ng gastos ay totoo at nagkakahalaga ng pagsukat. Dahil 316 machine sa humigit-kumulang 36 sa index kumpara sa 78 para sa 303, ang machining time para sa parehong bahagi ay maaaring higit sa doble, at ang materyal mismo ay mas mahal. Para sa maliit na bahagi na may mataas na volume, maaaring mangahulugan iyon na triple ang halaga ng unit. Kung saan ang kapaligiran ng serbisyo ay tunay na humihingi ng 316, iyon ay pera na mahusay na ginastos; kung saan hindi, ito ay nawawalang margin.
Key takeaway: piliin ang grado mula sa aktwal na pagkakalantad at ang aktwal na dami ng machining, at isulat ang parehong grado at ang init ng ulo sa drawing upang ang pagpipilian ay maaaring ulitin.
Mga Application: Kung saan Nagbabayad ang 303 Properties sa mga Threaded na Bahagi
Ang mga katangiang inilarawan sa itaas ay maayos na nagmamapa sa isang partikular na klase ng bahagi: maliit, sinulid, ginawa sa mataas na volume, at inaasahang lumalaban sa kalawang nang hindi nalalantad sa mga chloride. Apat na pamilya ng produkto ang nangingibabaw sa espasyong iyon.
Self-tapping thread inserts
Ang isang self-tapping insert ay pinuputol ang sarili nitong sinulid sa isang drilled o cored hole sa aluminum, magnesium o plastic. Ang mga cutting slot ay humihingi ng malinis na paglisan ng chip sa panahon ng pag-install, at ang panlabas na thread ay dapat na sapat na matigas upang putulin nang walang chipping. Ang 303 sa annealed o lightly cold-worked na kondisyon ay binabalanse nang mabuti ang mga pangangailangang iyon, at kapag kailangan ng mas malakas o mas maraming corrosion-resistant na opsyon, available ang parehong geometry sa 304 o 316.
Ang kalidad ng pag-install ay depende sa butas tulad ng sa insert. Ang isang butas na na-drill na bahagyang napakalaki ay hahayaan ang insert na umikot, habang ang isang maliit na butas ay magtataas ng torque ng pag-install at maaaring gupitin ang mga susi sa pagmamaneho. Ang mga tolerance band para sa pilot hole ay karaniwang ibinibigay ng insert manufacturer at dapat ituring bilang mandatory sa halip na advisory.
Mga pagsingit na may sinulid na tatlong butas
Ang mga pagsingit na may tatlong butas ay naka-install na may nakalaang tool na nagsasangkot ng tatlong susi, pagkatapos ay naka-lock sa lugar. Mas lumalaban ang mga ito sa pag-ikot kaysa sa isang plain helical insert at isang karaniwang pagpipilian kung saan inaasahan ang vibration o paulit-ulit na disassembly. Ang materyal na pagpipilian ay karaniwang 303 para sa gastos at machinability, na may 304 o 316 na magagamit kung saan ang pangangailangan ng kaagnasan ay mas mataas.
Dahil ang load thread ay panloob at protektado ng parent material, ang corrosion environment na nakikita ng insert ay higit sa lahat ang environment sa loob ng assembly, na kadalasang benign. Iyon ang isang dahilan kung bakit mahusay na gumaganap ang 303 sa mga engine, gearbox at machine frame kahit na ang parehong grado ay mabilis na mabibigo sa isang nakalantad na marine deck fitting.
Key-locking insert at conversion nuts
Gumagamit ang mga key-locking insert ng mga panlabas na key na ibinababa sa parent material upang i-lock ang insert nang mekanikal. Ang mga conversion nuts, na tinatawag ding male-to-female thread adapters, ay nagbibigay-daan sa isang component na lumipat sa pagitan ng metric at inch thread o sa pagitan ng iba't ibang thread pitch. Parehong nakikinabang ang 303 sa kakayahan ng 303 na magkaroon ng mahigpit na pagpapaubaya sa anyo ng thread pagkatapos ng high-speed machining, at pareho silang karaniwang ibinibigay sa carbon steel, 303, 304 o 316 upang maitugma ng mamimili ang grado sa aplikasyon.
Oil plugs at thread plugs
Ang mga drain plug at sealing plug ay mga klasikong bahagi ng screw-machine: simpleng geometry, tight thread tolerance, mataas na taunang volume. Ang panloob na kapaligiran ay karaniwang langis o coolant, habang ang panlabas na kapaligiran ay maaaring isang engine bay, isang base ng makina o isang panlabas na enclosure. Ang pagpili ng 303 para sa panloob na kagamitan at 316 para sa nakalantad na kagamitang pang-dagat ay ang pamantayan, matipid sa gastos.
Ang isang huling tala ng aplikasyon ay may kinalaman sa hindi katulad na kontak sa metal. Kapag ang isang hindi kinakalawang na insert ay naka-install sa isang aluminum housing, ang joint ay bumubuo ng isang galvanic couple, at sa pagkakaroon ng isang electrolyte ang aluminyo ay nagiging anode. Ito ay bihirang problema sa tuyong kagamitan sa loob ng bahay, ngunit sa basa o salt-lade na kapaligiran ay pinapabilis nito ang kaagnasan ng parent metal sa paligid ng insert. Ang mga proteksiyon na coatings, sealant o pagpapalit ng parent material ay ang karaniwang mga pagwawasto.
Key takeaway: ang panloob na thread ng isang insert ay karaniwang nakakakita ng banayad na kapaligiran, kaya ang 303 ay nananatiling karaniwang pagpipilian para sa mataas na dami ng mga pagsingit maliban kung ang assembly mismo ay nalantad sa mga chloride.
Pagpapanatili at In-Service Practice
Ang pagpili ng materyal ay nakakakuha ng bahagi sa panimulang linya; Tinutukoy ng kasanayan sa pagpapanatili kung paano ito gumaganap sa isang buhay ng serbisyo. Ang mga hindi kinakalawang na sinulid na bahagi ay nabigo para sa isang maliit na bilang ng mga predictable na dahilan, at karamihan sa mga ito ay maiiwasan.
- Over-torque. Dahil ang annealed 303 ay may yield strength na humigit-kumulang 190 hanggang 260 MPa, ang torque value na kinopya mula sa steel fastener table ay maaaring mag-stretch o mag-alis ng mga thread. Palaging gumamit ng torque data na na-publish para sa partikular na insert o plug, at regular na i-calibrate ang mga driver.
- Galling. Ang hindi kinakalawang sa hindi kinakalawang na kontak sa ilalim ng presyon ay maaaring sakupin. Ang tambalang anti-seize, isang hindi magkatulad na grado sa pagsasama, o isang lubricated na pamamaraan sa pag-install ay nag-aalis ng karamihan sa panganib.
- Hindi sapat na pakikipag-ugnayan. Ang isang plug na kulang ng dalawang thread sa buong pakikipag-ugnayan ay tatagas anuman ang grado. I-verify ang lalim ng pakikipag-ugnayan sa panahon ng inspeksyon sa unang artikulo, hindi pagkatapos ng pagkabigo sa field.
- Pag-atake ng klorido. Ang pag-pit sa isang 303 na bahagi ay isang senyales na ang grado ay mali para sa kapaligiran, hindi na ang bahagi ay may depekto. Palitan ng 316 o magdagdag ng protective barrier.
- Galvanic corrosion ng magulang. Maghanap ng puti o kulay abong produkto ng kaagnasan sa paligid ng isang hindi kinakalawang na insert sa isang aluminum housing, na nagpapahiwatig na ang aluminyo ay natupok.
Ang pagsasanay sa inspeksyon ay dapat tumugma sa mode ng pagkabigo. Ang visual na inspeksyon ay nakakakuha ng pitting, corrosion staining at pagkasira ng thread. Ang thread gauging ay nakakakuha ng dimensional drift pagkatapos ng pag-install. Para sa mga kritikal na joints, ang isang torque check pagkatapos ng unang thermal cycle ay mas nagbibigay-kaalaman kaysa sa isang torque check sa assembly, dahil ito ay nagpapakita kung ang preload ay nawala. Ang pana-panahong pag-verify ng kemikal gamit ang isang handheld X-ray fluorescence analyzer ay magkukumpirma na ang papasok na materyal ay tunay na 303 at hindi isang kapalit na grado, na isang karaniwang problema sa halo-halong imbentaryo.
Mas mahalaga din ang storage kaysa sa nakikita. Ang mga hindi kinakalawang na sangkap na nakaimbak sa mga bukas na kahoy na bin sa isang basang bodega ay maaaring makakuha ng kontaminasyon sa ibabaw at bumuo ng mga kalawang na batik na kosmetiko kaysa sa istruktura, ngunit magti-trigger pa rin sila ng reklamo ng customer. Ang pag-iingat ng mga bahagi sa selyadong packaging na may pabagu-bagong corrosion inhibitor, at paghawak sa mga ito gamit ang malinis na guwantes, ay maiiwasan ang karamihan sa mga hindi pagkakaunawaan na ito.
Pangunahing takeaway: karamihan sa 303 na mga pagkabigo ng bahagi sa field ay bumabalik sa torque, pakikipag-ugnayan o kapaligiran, hindi sa mismong materyal, kaya ang mga pamamaraan sa pagpapanatili ay nararapat sa parehong atensyon gaya ng grade callout.
Sourcing 303 Stainless Steel Components: Ano ang Dapat Tukoyin
Dahil ang 303 ay may malawak na pinahihintulutang hanay ng kimika at ilang mga temper, ang purchase order ay nagdadala ng karamihan sa panganib sa kalidad. Ang isang may kakayahang tagagawa o tagapagtustos ay dapat na masagot ang bawat isa sa mga sumusunod na punto nang walang pag-aalinlangan.
| Item upang tukuyin | Bakit ito mahalaga |
|---|---|
| Marka at pamantayan | UNS S30300 o EN 1.4305, tahasang nakasaad sa halip na "stainless" |
| Saklaw ng asupre | Tinutukoy ang pagkakapare-pareho ng machining at, hindi direkta, pag-uugali ng pitting |
| Kondisyon ng paghahatid | Annealed o malamig na iginuhit; nakakaapekto sa lakas at ductility sa pamamagitan ng isang malawak na margin |
| Katigasan range | Isang madaling verification point para sa papasok na inspeksyon |
| Sertipiko ng materyal | EN 10204 3.1 na may heat number traceability sa tapos na batch |
| Thread tolerance class | 6H, 6g o partikular sa customer; na-verify gamit ang go at no-go gauges |
| Paggamot sa ibabaw | Pasivation, plating o dry film lubrication, na may tinukoy na pagsubok |
| Sampling plan | Tinutukoy kung gaano karaming mga bahagi sa bawat lote ang siniyasat at laban sa kung aling pamantayan |
| Packaging | Pinipigilan ang kontaminasyon, pagkasira ng moisture at pagkasira ng transit |
Ang pakikipagtulungan sa isang tagagawa na kumokontrol din sa tool sa pag-install ay nag-aalis ng isang klase ng mga problema. Kapag ang insert at ang driving tool ay idinisenyo nang magkasama, ang torque ng pag-install, key engagement at hole tolerance ay pare-pareho, at ang mga reklamo sa field tungkol sa mga natanggal na butas ay bumababa nang husto. Mahalaga ito lalo na para sa self-tapping at three-hole insert, kung saan ang feature sa pagmamaneho ay kasing kritikal ng thread mismo.
Dapat ding magtanong ang mga mamimili ng dami tungkol sa pag-uulit ng lot-to-lot, hindi lang ang pag-apruba sa unang artikulo. Ang pare-parehong init na 303 mula sa isang matatag na pinagmumulan ng gilingan, na may kontroladong nilalaman ng sulfur, ay nagbibigay-daan sa isang tindahan na i-lock ang mga parameter ng pagputol at hawakan ang mga ito nang maraming taon. Kapag nagbago ang pinagmumulan ng mill, maaaring magbago ang gawi ng machining kahit na ang certificate ay mukhang magkapareho, at ang unang senyales ay karaniwang tumaas na pagkasira ng tool o pagtaas ng mga pagtanggi sa thread gauge.
Panghuli, i-verify ang kakayahan sa halip na mga pangako. Tanungin ang aktwal na kagamitan sa produksyon, ang proseso ng inspeksyon at ang traceability chain mula sa raw bar hanggang sa naka-pack na karton. Ang isang supplier na maaaring magpakita ng isang nakadokumentong ruta mula sa numero ng init hanggang sa natapos na bahagi ay mas madaling pamahalaan kaysa sa isa na maaari lamang magpakita ng isang folder ng sertipiko.
Pangunahing takeaway: tukuyin ang grado, hanay ng sulfur, temper at uri ng certificate sa purchase order; Kung wala ang apat na item na iyon, maaaring i-claim ng dalawang supplier na naghahatid sila ng "303" at naghahatid pa rin ng mga bahagi na naiiba ang pag-uugali.
Mga Madalas Itanong
Ano ang pinakamahalagang katangian ng materyal na hindi kinakalawang na asero ng 303?Ang pagtukoy ng mga katangian ay isang sulfur na nilalaman na 0.15 hanggang 0.35 porsiyento para sa pagsira ng chip, isang index ng machinability na humigit-kumulang 78 laban sa B1112, annealed tensile strength na 500 hanggang 700 MPa, isang 0.2 porsiyento na lakas ng ani ng 190 hanggang 260 na porsiyento, pagpapahaba ng 190 hanggang 260 MPa, pagpapahaba ng 190 hanggang 260 MPa. 200 HB, at mahalagang di-magnetic na pag-uugali sa annealed na kondisyon. Ang corrosion resistance ay maihahambing sa 304 maliban sa kapansin-pansing mas mababang chloride pitting resistance. |
Magnetic ba ang 303 stainless steel?Ang Annealed 303 ay mahalagang non-magnetic, na may relatibong permeability na malapit sa 1.02. Ang malamig na pagguhit, pag-roll ng sinulid at mabigat na machining ay bahagyang binago ang austenite sa martensite, kaya ang isang natapos na bahagi ay maaaring maging mahinang magnetic na may permeability na hanggang sa humigit-kumulang 3. Ang isang magnet na dumidikit nang bahagya sa isang machined 303 component ay normal at hindi nangangahulugan na maling grado ang ibinigay. |
Maaari bang tumigas ang 303 stainless steel sa pamamagitan ng heat treatment?Hindi. Ito ay isang austenitic grade at hindi tumutugon sa pagsusubo o tempering. Ang tanging paraan upang mapataas ang lakas ay ang malamig na pagtatrabaho, na maaaring itulak ang tensile strength sa humigit-kumulang 690 hanggang 860 MPa sa halaga ng ductility. Ang pagsusubo ay ginagamit lamang upang palambutin ang malamig na materyal at ibalik ang ductility. |
Bakit mas madaling i-machine ang 303 kaysa sa 304?Ang pagdaragdag ng sulfur ay bumubuo ng mga pagsasama ng manganese sulfide sa buong matris. Ang mga inklusyong ito ay kumikilos bilang mga panloob na bingaw na nagiging sanhi ng pagkabali ng chip sa mga maikling segment sa halip na bumuo ng isang mahabang string. Nililinis ng mga short chip ang cutting zone, binabawasan ang built-up na gilid, pinapababa ang mga puwersa ng pagputol at pinahihintulutan ang mas mataas na bilis ng ibabaw, kaya naman 303 machine sa humigit-kumulang 1.7 beses ang bilis ng 304. |
Maaari bang i-welded ang 303 hindi kinakalawang na asero?Ito ay karaniwang hindi inirerekomenda. Ang sulfur ay nagtataguyod ng mainit na pag-crack at porosity sa weld bead, at ang apektadong lugar ng init ay nawawalan ng corrosion resistance. Kung saan hindi maiiwasan ang welding, gumamit ng low-heat-input process na may 308L filler at magplano para sa full annealing at pag-aatsara, o ilipat ang component sa 304 o 316. |
Ang 303 ba ay angkop para sa marine o coastal environment?Hindi. Ang pagkakalantad ng chloride ay nagdudulot ng pitting na nagsisimula sa mga pagsasama ng sulfide. Kahit na ang pangkalahatang pagganap ng kaagnasan ay malapit sa 304, ang density ng mga lugar ng pagsisimula ng hukay ay mas mataas, kaya ang 303 ay dapat na nakalaan para sa panloob, mamantika o medyo mahalumigmig na serbisyo. Ang Grade 316 ay ang naaangkop na pagpipilian para sa marine at kemikal na kapaligiran. |
Ano ang pagkakaiba sa pagitan ng 303 at 303Se?Parehong free-machining grade, ngunit ang 303Se ay gumagamit ng selenium sa halip na sulfur. Ang Selenium ay nagbibigay ng katulad na kontrol ng chip na may mas mahusay na surface finish at pinahusay na init at malamig na formability, at ang mga inklusyon nito ay bahagyang hindi gaanong agresibong pit initiators. Ang sulfur-bearing 303 sa pangkalahatan ay nag-aalok ng mas mataas na index ng machinability at mas mababang gastos, kaya nananatili itong default para sa mga bahaging screw-machined. |
Magkano ang pakikipag-ugnayan sa thread ang kailangan ng isang 303 insert?Ang isang praktikal na panimulang tuntunin ay 1.0 hanggang 1.5 beses ang nominal diameter ng engaged thread sa bakal at cast iron, at humigit-kumulang 2.0 beses ang nominal diameter sa aluminum o magnesium. Kung saan naroroon ang vibration, gumamit ng locking insert na disenyo sa halip na pataasin lamang ang engagement, dahil ang pagod sa buhay ay pinamamahalaan ng notch sa unang engaged thread. |
Paano dapat i-verify ng isang mamimili ang mga papasok na bahagi ng 303?Suriin ang sertipiko ng EN 10204 3.1 laban sa numero ng init, i-verify ang katigasan, sukatin ang mga thread gamit ang go at no-go gauge, at tingnan ang chemistry gamit ang isang handheld analyzer kung ang pagpapalit ng grado ay isang panganib. Kumpirmahin na ang nilalaman ng sulfur ay nasa loob ng tinukoy na hanay, dahil ang isang mababang-sulfur na init ay magiging iba sa makina kahit na ang sertipiko ay sumusunod. |
Ang 303 stainless steel ba ay nagkakahalaga ng higit sa 304?Ang halaga ng materyal sa bawat kilo ay kadalasang magkapareho o bahagyang mas mataas, ngunit ang halaga ng naihatid na bahagi ay kadalasang mas mababa dahil ang oras ng machining ay mas maikli. Sa high-volume screw machining, ang pagkakaiba sa cycle time at tool life ay karaniwang mas malaki kaysa sa presyo ng hilaw na materyales, kaya ang 303 ay nananatiling matipid na pagpipilian saanman ito pinapayagan ng corrosion environment. |
Key takeaway: Ang 303 stainless steel na katangian ng materyal ay na-optimize para sa machining at mild-service corrosion, at ang bawat tanong sa pagpili ay babalik sa dalawang priyoridad na iyon.
Mga Kaugnay na Pahina sa Site na Ito
Sinasaklaw ng dalawang pahina sa ibaba ang mga pamilya ng materyal at produkto na tinalakay sa artikulong ito at ito ang natural na susunod na hakbang kung tinutukoy mo ang mga sinulid na bahagi.
| Pahina | Kung ano ang makikita mo |
|---|---|
| Mga insert na sinulid na hindi kinakalawang na asero | Ipasok ang mga uri, materyales at paraan ng pag-install sa isang pangkalahatang-ideya |
| 303, 304 at 316 hindi kinakalawang na asero fastener | Paghahambing ng grado para sa mga fastener at machined stainless parts |
Kung inihahambing mo ang mga opsyon sa materyal para sa isang partikular na bahagi sa halip na magbasa sa pangkalahatan, dalhin ang drawing, ang kapaligiran ng serbisyo at ang taunang volume. Tinutukoy ng tatlong item na iyon ang grado at ang init ng ulo nang mas mabilis kaysa sa anumang paghahambing ng datasheet.
Pangunahing takeaway: itugma ang grado sa kapaligiran at sa volume, pagkatapos ay i-lock ang pagpipilian sa drawing at ang purchase order para matuloy ang desisyon sa susunod na order.


