Ang isang M8 boss sa isang die-cast aluminum transmission housing strips sa unang pagkakataon na ang isang torque wrench ay pumasa sa 28 Nm. Ang linya ay huminto, ang pabahay ay napupunta sa isang scrap bin, at ang tunay na halaga ay hindi ang pabahay. Ito ay ang shift na nawala, ang containment report, ang customer notification, at ang tatlong engineer na gumugol ng dalawang araw na nagpapatunay na ang pagkabigo ay isang hole spec problem at hindi isang assembly problem. Ang mga automotive threaded insert ay ang maliliit at murang bahagi na pumipigil sa eksaktong ganitong uri ng kaganapan, at pinipili ang mga ito ilang buwan nang mas maaga sa isang drawing note na may nakasulat na tulad ng "M8 x 1.25 self-tapping insert, stainless, o katumbas."
Narito ang konklusyon sa harap. Ang insert na pamilya ay higit na mahalaga kaysa sa pangalan ng tatak. Ang isang wire thread insert, isang self-tapping insert at isang key-locking insert ay hindi maaaring palitan, dahil naglilipat sila ng load sa parent material sa tatlong ganap na magkakaibang paraan. Kapag naayos mo na ang pamilya, ang materyal at coating ay magiging isang tanong sa kaagnasan at temperatura, at ang pagpapahintulot sa butas ay magiging isang tooling at proseso na tanong. Magkamali sa pagkakasunud-sunod at gagastos ka ng pera sa mas mahigpit na pagpapaubaya na hindi kailanman kailangan ng application, habang ang aktwal na panganib, na isang umiikot o kumukuha na insert, ay nananatiling hindi nagalaw.
Isinasaalang-alang ng artikulong ito ang anim na pamilya ng automotive threaded insert, ang mga materyales at coatings na may katuturan sa engine, transmission, chassis at EV battery-tray work, ang mga detalye ng butas at thread na magpapasya kung mananatili ang isang insert, ang tool na nagpapanatiling gumagalaw ang isang linya, at ang mga tanong na itatanong sa sinumang manufacturer o supplier bago ka maglabas ng purchase order. Nagsasara ito nang may gabay sa pagpapanatili para sa mga natanggal na thread, isang set ng mga madalas itanong, at isang maikling resource module.
Ang Talagang Ginagawa ng Automotive Threaded Inserts sa Loob ng Pinagsanib
Ang isang insert ay gumagawa ng isang trabaho: inililipat nito ang load-bearing thread mula sa isang mahinang parent material at papunta sa isang mas malakas, napapapalitang elemento. Ang aluminyo, magnesiyo, zinc die castings, sheet steel, composites at plastic ay may isang bagay na pareho. Kapag pinutol mo ang isang thread nang direkta sa kanila, ang failure mode ay hindi isang sirang bolt. Ito ay isang ginupit o hinila na sinulid sa mas malambot na materyal, na siyang mamahaling bahagi.
Isipin ang mga numero. Ang isang grade 8.8 steel bolt sa isang aluminum boss ay maaaring mabigo sa bolt bago pa masira ang aluminum, na mabuti, dahil gusto mong ang bolt ay ang mahinang link. Binabaliktad ng grade 10.9 bolt sa parehong amo ang relasyong iyon. Ngayon ang aluminum thread shears at ang bolt ay nabubuhay, na nangangahulugang sinisira mo ang isang pabahay upang i-save ang isang bolt. Binabago ng isang insert ang ratio. Binibigyan nito ang aluminum boss ng bakal o stainless na panloob na sinulid na may mas malaking mabisang lugar ng paggugupit, at ikinakalat nito ang load sa mas mahabang haba ng pakikipag-ugnayan, kaya kumikilos ang joint sa paraang nilayon ng disenyo.
Mayroong pangalawang, hindi gaanong tinalakay na function. Ang mga pagsingit ay gumagawa ng repeatability. Ang isang tapped hole sa die-cast aluminum ay nag-iiba sa porosity, draft angle, tool wear at clamping position. Ang isang pre-formed insert, na naka-install na may kontroladong tool, ay nagbibigay ng parehong posisyon ng thread at parehong pull-out na gawi sa unit 1 at unit 100,000. Para sa isang manufacturer na nagpapatakbo ng isang safety-critical assembly, ang repeatability na iyon ay mas nagkakahalaga kaysa sa presyo ng unit ng insert.
Sa wakas, ang mga pagsingit ay lumilikha ng kakayahang magamit. Kapag ang isang thread ay nasira sa field, ang isang helical coil o isang key-locking insert ay nagko-convert ng scrap housing sa isang repaired. Sa mabigat na sasakyan at railway na trabaho, kung saan ang mga casting ay maaaring magastos ng libu-libo at ang lead time ay umaabot sa mga buwan, ang nag-iisang ari-arian ay nagpapanatili sa buong fleet na tumatakbo.
Ang Anim na Pamilya ng Automotive Threaded Insert at Kung Saan Nabibilang ang Bawat Isa
Nangyayari ang karamihan sa mga pagkakamali sa pagkuha dahil itinuturing ng mga mamimili ang lahat ng insert bilang isang kategorya. Hindi sila. Binubuod ng talahanayan sa ibaba ang anim na pamilya na madalas na lumilitaw sa mga drawing ng sasakyan at aerospace, at ang column na nagpapasya sa karamihan ng mga argumento ay ang tungkol sa kung paano pinipigilan ng insert ang sarili mula sa pag-ikot.
| Pamilya | Paano ito naka-lock | Karaniwang materyal ng host | Pinakamahusay na akma | Mag-ingat para sa |
|---|---|---|---|---|
| Wire thread insert (helical coil) | Diamond-section coil na hawak ng spring tension sa isang tapped hole | Aluminyo, magnesiyo, cast iron, plastik | Pag-aayos at pagpapatibay ng isang karaniwang tapped hole | Nangangailangan ng STI tap, hindi karaniwang tap |
| Self-tapping insert | Ang mga panlabas na puwang ng pagputol ay bumubuo ng kanilang sariling thread sa panahon ng pag-install | Mga plastik, aluminyo, malambot na die casting, manipis na dingding | Isang hakbang na pag-install sa mga boss na mababa ang lakas | Ang diameter ng pilot hole ay kritikal at partikular sa materyal |
| Insert na nakaka-lock ng susi | Ang mga susi na itinutulak pababa sa dingding ng pagpasok sa pangunahing materyal | Matigas na bakal, high-vibration joints, aerospace housing | Pinakamataas na pagtutol sa pag-ikot at pag-pull-out | Higit pang mga hakbang sa pag-install at mas malaking diameter ng boss |
| Tatlong butas na may sinulid na insert | Mga butas ng flange na may mga turnilyo, rivet o staking | Sheet metal, manipis na mga panel, mga composite | Manipis na materyal kung saan hindi maputol ang isang buong sinulid | Nangangailangan ng clearance o access sa likod ng panel |
| Panloob-panlabas na conversion nut | Laki na sinulid sa labas at babae na sinulid sa loob | Anumang materyal, ginagamit kung saan naiiba ang mga pamantayan ng thread | Pag-aangkop ng sukatan sa pinag-isang, o BSP sa NPT | Suriin ang haba ng engaged sa parehong mga thread |
| May sinulid na plug at oil plug | Pagse-sealing sa pamamagitan ng gasket face o sa pamamagitan ng taper thread form | Mga kawali ng langis, gearbox, hydraulic housing | Patuyuin, punan at inspeksyon ang mga port | Taper at straight plugs seal sa pamamagitan ng iba't ibang prinsipyo |
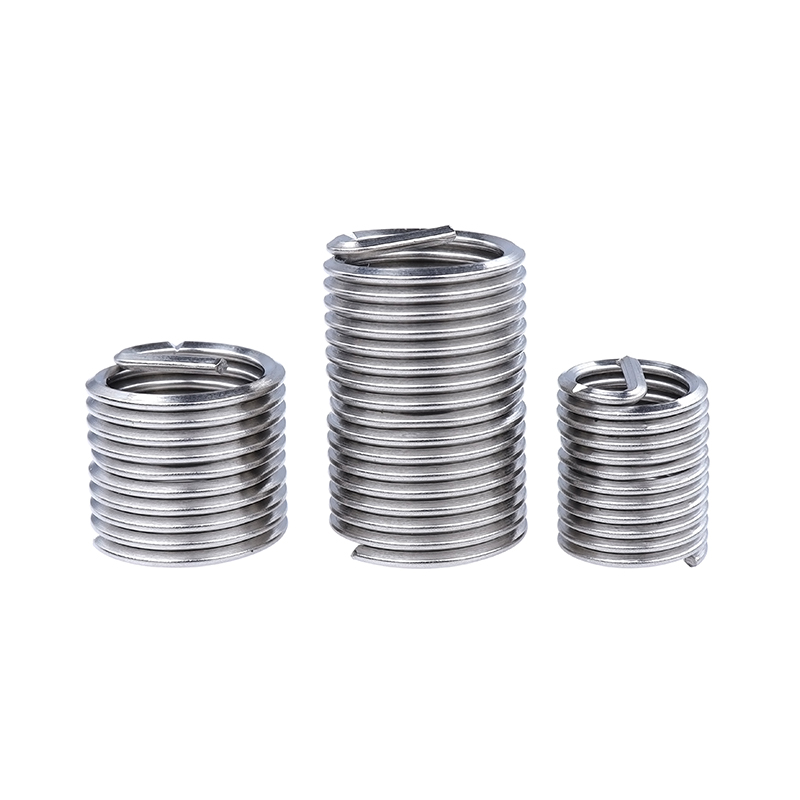 Screw-Lock Insert Ang Screw-Lock Insert ay isang sinulid na insert na may anti-loosening functionality. Kung ikukumpara sa mga karaniwang pagsingit, nagtatampok ito ng self-locking na seksyon sa istraktura nito, na nakakamit ... Tingnan ang Produkto →
Ang insert ng wire thread ay nararapat ng mas mahabang komento dahil ito ang pamilya na kadalasang tinutukoy sa mga joints na nauugnay sa kaligtasan. Ang isang karaniwang helical coil ay umaasa sa nababanat na pag-igting ng naka-install na coil upang manatili. Ang isang variant ng screwlock ay nagdaragdag ng tampok na pag-lock sa panloob na thread na humahawak sa bolt mismo, na nagpapataas ng torque na kinakailangan upang paluwagin ang fastener pagkatapos ng vibration. Sa isang powertrain bracket o isang chassis-mounted sensor, ang pagkakaibang iyon ay makikita bilang isang joint na nananatili sa clamp load nito pagkatapos ng 200 oras na random na vibration sa halip na maluwag.
Sinasakop ng mga self-tapping insert ang kabaligtaran na dulo ng spectrum. Sila ang pragmatic na pagpipilian kapag malambot ang boss, manipis ang pader, at gusto ng proseso ng isang operasyon kaysa dalawa. Dahil pinuputol ng insert ang sarili nitong thread, ang pilot hole ay hindi spec ng thread. Ito ay isang butas na diameter na may tolerance band, at ang banda na iyon ay kadalasang masikip, kadalasan sa paligid ng plus o minus 0.05 mm sa maliliit na sukat. Kung hindi mahawakan ng iyong proseso ng pagbabarena ang banda na iyon, walang tatak ng insert ang magliligtas sa joint.
Key-locking insert ay ang mabigat na-duty na sagot. Ang mga ito ay naka-install na may mga susi na itinutulak pababa sa pamamagitan ng mga puwang sa insert body, na mekanikal na ikinakandado ang insert sa parent material. Walang pag-asa sa spring tension o friction. Ito ang dahilan kung bakit lumilitaw ang mga ito sa mga aerospace housing, sa mga lokasyong may mataas na vibration, at sa mga pag-aayos kung saan hindi katanggap-tanggap ang isang pagkabigo. Ang trade-off ay isang mas malaking installation envelope at mas maraming hakbang sa bench.
Mga Pagpipilian sa Material at Coating para sa Automotive Threaded Insert
Kapag naayos na ang pamilya, ang susunod na desisyon ay materyal at tapusin. Ito ay kung saan ang gastos, kaagnasan at galvanic na panganib ay nakakatugon sa lahat. Ang panuntunan na nakakatipid ng pinakamaraming problema ay simple: itugma ang insert material sa bolt at sa kapaligiran, at huwag kailanman maglagay ng maliit na anodic insert sa isang malaking cathodic parent nang hindi iniisip ang tungkol dito.
Ang mga pagsingit ng carbon steel ay ang workhorse. Ang mga ito ay malakas, mura at madaling mabuo, at may zinc-based na kalupkop na pinangangasiwaan nila nang maayos ang mga tuyong panloob at bahagyang mahalumigmig na kapaligiran. Ang asul-puting zinc at dilaw na zinc ay ang dalawang coatings na madalas mong makikita. Ang asul-puting zinc ay nagbibigay ng maliwanag, manipis, medyo pare-parehong layer na may magandang hitsura at katamtamang salt-spray resistance. Ang dilaw na zinc, na ginawa na may trivalent passivation sa mga modernong linya, ay nag-aalok ng bahagyang mas mainit na tono at karaniwang mas mahusay na panlaban sa puting kalawang, kaya naman lumilitaw ito sa ilalim ng katawan at mga bahagi ng engine-bay.
Ang mga insert na hindi kinakalawang na asero, karaniwang 303, 304 o 316, ay inililipat ang talakayan mula sa hitsura patungo sa kimika. Ang Type 303 ay free-machining at ito ang natural na pagpipilian kapag ang insert body ay kailangang putulin sa mga awtomatikong lathe sa mataas na volume. Ang Type 304 ay ang general-purpose corrosion-resistant grade at sumasaklaw sa karamihan ng under-hood at exterior na gamit. Ang Type 316 ay nagdaragdag ng molibdenum at nagiging tamang sagot para sa asin sa kalsada, pagkakalantad sa dagat, at ilang partikular na kemikal na kapaligiran. Ang trade-off ay ang austenitic stainless ay hindi magnetic at hindi maaaring tumigas sa pamamagitan ng heat treatment, kaya ang pull-out strength sa bawat unit volume ay mas mababa kaysa sa hardened carbon steel insert na may parehong laki.
| Materyal at pagtatapos | paglaban sa kaagnasan | Lakas | Karaniwang kapaligiran |
|---|---|---|---|
| Carbon steel, payak | Mababa | Mataas | Tuyo, inaambon na may langis na mga panloob na lokasyon lamang |
| Carbon steel, asul-puting sink | Katamtaman | Mataas | Interior ng taksi, tuyong lugar ng engine-bay |
| Carbon steel, dilaw na sink | Katamtaman to good | Mataas | Engine bay, splash-exposed underbody zone |
| 303 hindi kinakalawang na asero | Mabuti | Katamtaman | Mga machined insert, pangkalahatang paggamit sa ilalim ng hood |
| 304 hindi kinakalawang na asero | Mabuti | Katamtaman | Panlabas na trim, bracket, mixed-material joints |
| 316 hindi kinakalawang na asero | Napakahusay | Katamtaman | Road-salt, coastal at wash-down exposure |
Dalawang praktikal na punto ang sulit na ulitin. Una, bahagyang binabago ng kapal ng coating ang epektibong mga sukat ng thread, kaya ang isang coated insert ay hindi dimensional na kapareho sa isang plain, at ang plating specification ay kabilang sa drawing sa tabi ng thread callout. Pangalawa, kapag ang isang hindi kinakalawang na insert ay naka-install sa isang aluminum casting, ang dalawang metal ay magkakadikit sa isang potensyal na basa na kapaligiran. Iyon ay isang pares ng galvanic. Ito ay karaniwang katanggap-tanggap para sa isang maliit na insert sa isang malaking cast, ngunit ito ay dapat na isang sinasadyang desisyon na naitala sa file ng disenyo sa halip na isang aksidente ng listahan ng mga bahagi.
Tinutukoy ang Sukat ng Hole, Sukat ng Thread at Haba ng Pakikipag-ugnayan
Kahit sino ay makakabasa ng thread callout sa isang drawing. Ang bahaging nangangailangan ng karanasan ay ang pagsasalin ng callout na iyon sa isang butas, isang pagpapaubaya at isang haba ng pakikipag-ugnayan na maaaring aktwal na hawakan ng isang linya ng produksyon. Limang bagay ang nagtutulak sa resulta: ang materyal ng magulang at ang tigas nito, ang diameter ng pilot hole at ang tolerance band nito, ang haba ng pakikipag-ugnayan sa magulang, ang kapal ng pader na magagamit para sa boss, at ang paraan ng pag-install kasama kung ang pag-access ay mula sa isang gilid lamang.
Ang katigasan ay ang unang filter. Sa malambot na aluminyo na humigit-kumulang 60 hanggang 80 HB, ang isang self-tapping insert ay madaling pumutol sa isang malinis na sinulid, at ang isang helical coil ay nangangailangan ng maayos na tapped STI hole. Sa isang tumigas na bakal sa itaas ng humigit-kumulang 30 HRC, ang mga self-tapping insert ay ang maling tool lang at ang talakayan ay lumilipat sa key-locking o sa isang drilled at tapped repair.
Ang pilot hole tolerance ay ang pangalawang filter, at dito nagmumula ang karamihan sa mga pagkabigo sa field. Ang isang butas na 0.1 mm na masyadong malaki ay nakakabawas sa materyal na maaaring makagat ng insert, at ang pagkabigo ay lalabas bilang isang insert na umiikot sa ilalim ng torque, minsan pagkatapos lamang ng ilang thermal cycle. Ang isang butas na masyadong maliit ay nagpapataas ng metalikang kuwintas ng pag-install, na maaaring gupitin ang insert o pumutok ng manipis na boss.
Ang haba ng pakikipag-ugnayan ay ang pangatlong filter. Ang karaniwang shortcut ng paggamit ng insert na kasinglalim lang ng karaniwang thread engagement ng bolt ay kadalasang isang pagkakamali. Gumagana ang mga insert sa pamamagitan ng pamamahagi ng load, kaya ang lalim ay direktang proporsyonal sa kung gaano karaming load ang dinadala ng joint. Ang chart sa ibaba ay nagbubuod kung paano inihahambing ng iba't ibang insert na pamilya ang relatibong pagganap ng pull-out sa parehong materyal ng host sa ilalim ng parehong mga kundisyon ng pagsubok, na siyang pinakakapaki-pakinabang na paraan upang pag-isipan ang desisyong ito bago ka gumawa ng tooling.
Ang unang bagay na sinasabi ng tsart ay ang bawat insert na pamilya ay nakakatalo sa isang hindi na-reinforced na tapped hole, at sa pamamagitan ng isang malawak na margin. Ang pinakamababang insert sa chart ay nagbabalik pa rin ng humigit-kumulang limampung porsiyentong higit pang pull-out load kaysa sa hubad na aluminum thread na pinapalitan nito. Ang agwat na iyon ay ang buong katwiran para sa bahagi, at ito ang dahilan kung bakit ang isang pagsingit ay maaaring gawing ligtas ang disenyo ng marginal na boss nang hindi binabago ang paghahagis.
Ang pangalawang obserbasyon ay ang pagkalat sa loob ng wire thread insert family mismo. Ang variant ng screwlock ay humigit-kumulang tatlong porsyento sa itaas ng tangless na variant dito, na hindi isang pag-aangkin tungkol sa pagganap ng pag-lock ngunit isang pagmuni-muni ng bahagyang naiibang geometry ng coil at ang katotohanang ang parehong naka-install sa isang maayos na na-tap na butas ng STI na magkapareho ang lalim. Sa tunay na mga joints ang pagkakaiba ay higit na mahalaga kaysa sa iminumungkahi ng tsart, dahil ang locking feature ay nakakaapekto sa torque na kailangang paluwagin ng fastener, hindi ang static na pull-out load.
Ang ikatlong punto ay may kinalaman sa key-locking insert sa tuktok ng hanay. Naabot nito ang pinakamataas na index dahil direktang inililipat ng mga susi ang pagkarga sa pangunahing materyal sa halip na umasa lamang sa pakikipag-ugnayan sa thread. Iyon ay eksakto kung bakit ito ay tinukoy kung saan ang vibration ay malubha at ang access para sa rework ay limitado. Ang gastos ay isang mas malaking boss at isang mas mahabang ikot ng pag-install.
Ang pang-apat na punto ay ang paghahambing sa pagitan ng dalawang self-tapping insert. Ang hindi kinakalawang na bersyon ay bahagyang mas mataas kaysa sa carbon steel na bersyon sa pagsubok na ito, na nakakagulat sa mga taong nag-aakala na ang stainless ay palaging mas mahina. Ang dahilan ay ang hindi kinakalawang na insert sa hanay ng laki na ito ay sinubukan sa isang bahagyang mas mahirap na kondisyon at may bahagyang naiibang geometry ng slot. Ang tapat na konklusyon ay ang pagkakaiba sa pagitan ng 92 at 96 ay nasa loob ng ingay ng karamihan sa mga proseso sa shop-floor, at hindi dapat maging salik ng pagpapasya. Pumili sa pagitan ng mga ito sa pangangailangan ng kaagnasan, hindi sa dalawa o apat na porsyentong pagkakaiba ng lakas.
Ang ikalimang punto ay tungkol sa tatlong butas na pagsingit. Ang index nito na 104 ay naglalagay nito sa itaas ng parehong self-tapping insert ngunit mas mababa sa pamilya ng wire thread. Makatuwiran iyon, dahil ang landas ng pagkarga nito ay dumadaan sa flange at sa tatlong mga fixing point sa halip na sa pamamagitan ng isang buong lalim na thread. Ito ay isang solusyon para sa manipis na mga panel, hindi isang katunggali sa isang helical coil sa isang makapal na boss.
Ang ikaanim na punto ay tungkol sa hindi pinagtibay na butas, at nararapat itong bigyang-diin. Sa 62, ang hubad na tapped hole ay hindi lamang mas mahina. Ito rin ang hindi bababa sa nauulit na opsyon, dahil ang pagganap nito ay nakasalalay sa lokal na porosity ng paghahagis sa eksaktong boss na iyon. Ang dalawang butas sa parehong bahagi ay maaaring kumilos nang magkaiba. Inalis ng insert ang pagkakaiba-iba na iyon, at ang pagkakaiba-iba, hindi ang average na lakas, ang nagiging sanhi ng mga paghinto ng linya.
Ikapito, ang chart ay isang static na pull-out na paghahambing at hindi dapat basahin bilang isang fatigue ranking. Sa isang vibrating joint, maaaring magbago ang ranking, dahil ang mekanismo na lumalaban sa pagluwag ay nagiging kasinghalaga ng mekanismo na lumalaban sa pagbunot. Iyan ang kaso para sa mga disenyo ng screwlock at key-locking.
Ikawalo, tandaan na ang haba ng pakikipag-ugnayan ay pinananatiling pare-pareho sa isa at kalahating beses ng nominal na diameter. Kung tataasan mo ang pakikipag-ugnayan sa dalawang beses sa diameter, ang bawat insert na pamilya ay nagkakaroon, ngunit ang mga self-tapping insert ay nakakakuha ng mas mababa kaysa sa wire thread at mga key-locking na pamilya, dahil ang isang self-tapping na insert ay nagdadala ng mas maraming load malapit sa unang ilang mga thread.
Ika-siyam, ang mga halaga ng index ay kamag-anak, hindi ganap. Ang mga ito ay kapaki-pakinabang para sa pagraranggo at para sa pagpapaliwanag ng isang desisyon sa disenyo sa isang kasamahan. Ang mga ito ay hindi isang kapalit para sa isang pull-out na pagsubok sa iyong sariling paghahagis, na may sarili mong proseso ng butas, sa sarili mong metalikang kuwintas sa pag-install.
Ikasampu, ang praktikal na takeaway para sa isang koponan sa pagbili ay ang paglipat ng mga pamilya upang makatipid ng ilang sentimo bawat piraso ay halos hindi sulit. Ang insert ay isang maliit na bahagi ng halaga ng boss na pinoprotektahan nito, at ang failure mode na pinipigilan nito ay sinusukat sa mga oras ng line downtime.
Installation Tooling at ang Assembly Line Reality Check
Ang isang perpektong insert na may maling tool sa pag-install ay isang scrap generator. Ang talakayan sa tooling ay maikli ngunit ito ay kung saan tahimik na nabigo ang maraming proyekto, dahil ang tool ay madalas na itinuturing bilang isang nahuling pag-iisip sa parehong purchase order gaya ng insert.
Para sa mga pagsingit ng wire thread, ang mga tool sa pag-install ay may dalawang malawak na istilo, depende sa kung ang insert ay may tang o walang kusot. Ang pag-install na walang kusot ay nag-aalis ng hiwalay na tang-breaking na hakbang, na nag-aalis ng maluwag na piraso ng wire na maaaring makapasok sa gearbox o oil gallery. Ang nag-iisang proseso na benepisyo, hindi ang insert mismo, ang kadalasang dahilan kung bakit lumilipat ang isang tagagawa sa isang disenyong walang tang-tang. Ang mga tool sa pagkuha ay ang katapat, na ginagamit kapag ang isang pagod o nasira na insert ay kailangang lumabas nang hindi nasisira ang parent thread.
Para sa mga self-tapping insert, ang tool sa pag-install ay karaniwang isang driver na umaakit sa panloob na thread at naglalapat ng kinokontrol na torque. Dalawang variable ang mahalaga: ang driver ay hindi dapat mag-cam out sa ilalim ng load, at ang installation torque ay dapat na subaybayan, dahil ang installation torque ay ang pinakamaaga at pinakamurang indicator na ang pilot hole ay wala sa specification. Kung ang torque ng pag-install ay umaanod paitaas sa isang shift, ang drill ay suot.
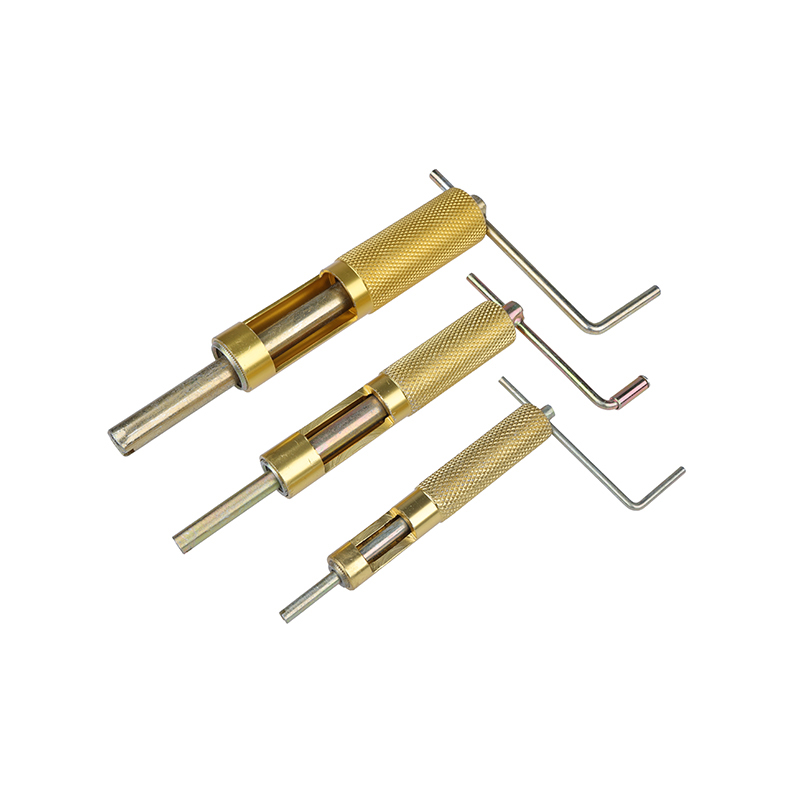 Tool sa Pag-install ng Wire Thread Insert Ginagamit upang tumpak na i-screw ang mga pagsingit ng wire thread sa mga paunang na-tap na butas, na tinitiyak ang tamang pag-install at pagkakahanay. Ang tool ay tumanggap ng iba't ibang laki ng wire thread i... Tingnan ang Produkto →
Ang mga thread tap ay kabilang sa parehong pag-uusap. Ang spiral flute ay nag-tap ng mga chips mula sa isang blind hole, na ginagawang mas ligtas ang mga ito kung saan ang isang chip na naiwan ay isang de-kalidad na panganib. Ang mga straight flute tap ay mas matibay at kadalasang ginusto sa mga through-hole at sa mga materyales na gumagawa ng maikli, powdery chips. Ang pagpili sa pagitan ng mga ito ay isang chip-control na desisyon bago ito ay isang cutting-speed na desisyon.
Ang line reality check ay ito. Kung ang proseso ng pag-install ay nangangailangan ng parehong mga kamay, isang kabit, at isang detalye ng metalikang kuwintas na dapat tandaan ng operator, ang proseso ay maaanod. Ang mahusay na insert tooling ay ginagawang madali ang tamang pag-install.
Kalidad, Traceability at Pagpili ng Automotive Threaded Inserts Manufacturer
Para sa isang fastener na nagkakahalaga ng ilang sentimo, ang pag-audit ng supplier ay hindi katimbang sa presyo at ganap na proporsyonal sa panganib. Ang pagkabigo sa pagpasok ay hindi titigil sa pagpasok. Pinahinto nito ang joint, ang assembly, at minsan ang sasakyan.
Magsimula sa dimensional na kakayahan sa halip na mga certificate lamang. Humingi ng pag-aaral ng kakayahan sa mga kritikal na dimensyon, na para sa isang insert ay karaniwang nangangahulugan ng major diameter, ang pitch diameter, ang haba, at para sa mga self-tapping type, ang slot geometry. Pagkatapos ay itanong kung paano sinusukat ang mga sukat na iyon, sa anong dalas, at sa anong sukat. Ang isang tagagawa na hindi mailarawan ang kontrol nito sa gauge ay naglalarawan ng isang proseso na aanod.
Ang kakayahang masubaybayan ng materyal ay ang pangalawang tanong. Ang mga numero ng init, mga sertipiko ng mill at isang link sa pagitan ng lote ng bakal at ang natapos na batch ay kung ano ang nagko-convert ng isang insert mula sa isang consumable sa isang bahagi ng kaligtasan. Para sa mga hindi kinakalawang na grado, ang isang sertipiko na nagpapakita ng aktwal na grado, 303, 304 o 316, ay higit na mahalaga kaysa sa label sa kahon.
Ang surface finish ay ang pangatlong tanong, at ito ang madalas na nilaktawan. Ang kapal ng plating, adhesion at ang pagkakaroon ng hydrogen embrittlement relief pagkatapos ng plating ay may kaugnayan lahat sa isang high-strength steel fastener. Para sa mga pagsingit, ang mga pangunahing alalahanin ay kontrol sa kapal, na nakakaapekto sa pagkasya ng thread, at pare-parehong saklaw sa loob ng coil o slot, na nakakaapekto sa buhay ng kaagnasan.
Ang ikaapat na tanong ay kapasidad at pagpapatuloy. Ang isang malaki, matatag na relasyon sa supply ay mahalaga kaysa sa isang mababang unang panipi, dahil ang mga pagbabago sa engineering, mga crunches ng kapasidad at pagkagambala sa pagpapadala ay ang mga kaganapan na talagang huminto sa produksyon. Ang isang kasosyo na may sarili nitong planta, sarili nitong machine fleet at isang dokumentadong kasaysayan ng output ay mas madaling magplano sa paligid kaysa sa isang mangangalakal na may magandang presyo.
Ikalima, tingnan ang lawak ng hanay. Ang isang supplier na maaaring mag-alok ng parehong thread family sa carbon steel, zinc-plated steel at stainless steel, kasama ang magkatugmang mga gripo, driver at extraction tool, ay nagpapababa sa bilang ng mga vendor na kailangan mong maging kwalipikado. Ang pagsasama-sama na iyon ay nakakatipid ng oras ng engineering, at ang oras ng engineering ay ang pinakamahirap na mapagkukunan sa karamihan ng mga proyekto. Maaari kang magbasa nang higit pa tungkol sa kumpanya sa likod ng hanay na ito sa aming pahina ng profile ng kumpanya .
Mga Sitwasyon ng Application: Engine, Transmission, Chassis at EV Trays
Ang parehong insert ay kumikilos nang iba depende sa kung saan ito nakaupo. Ang ilang mga senaryo ay umuulit sa halos bawat programa ng sasakyan, at ang lohika ng pagpili ay sapat na naiiba na ang mga ito ay nagkakahalaga ng paghihiwalay.
Engine at transmissionNangibabaw ang die-cast aluminum housings, covers at bearing caps. Ang thermal cycling ay pare-pareho, ang oil mist ay naroroon, at ang joint ay madalas na kailangang mabuhay sa buhay ng sasakyan nang walang re-torque. Karaniwan dito ang mga pagsingit ng wire thread na may tampok na pag-lock at pagsingit ng key-locking. Mga Priyoridad: pagpapanatili pagkatapos ng vibration, stable clamp load sa 120 degrees C at mas mataas, at corrosion resistance na compatible sa oil at coolant exposure. | Chassis at istraktura ng katawanPinaghalong materyal na mga joints, mataas na galvanic risk, at road-salt exposure. Lumalabas ang mga self-tapping insert sa mga aluminum subframe at sa composite o thin-wall structure, habang ang mga three-hole insert ay nagsisilbi sa mga panel na masyadong manipis para i-tap. Mga Priyoridad: corrosion resistance, galvanic compatibility sa mating fastener, at isang repeatable pilot hole sa isang high-volume line. |
Mga tray at housing ng baterya ng EVMalaking istraktura ng aluminyo na may maraming sinulid na mga punto, mahigpit na mga kinakailangan sa sealing at mababang tolerance para sa maluwag na mga labi. Ang mga sinulid na insert at conversion nuts ay nagbibigay-daan sa isang aluminum casting na tumanggap ng ilang pamantayan ng fastener. Mga Priyoridad: ganap na kalayaan mula sa mga loose chips at sirang tangs, pare-parehong installation torque sa daan-daang puntos, at malinis na dokumentasyon ng proseso. | Riles at aerospaceMataaser safety factors, longer service life and repair rather than replacement. Key-locking inserts and stainless wire thread inserts dominate, along with conversion nuts for legacy thread standards. Mga Priyoridad: dokumentadong traceability, repeatable pull-out performance, at isang dokumentadong pamamaraan ng pagkumpuni na gumagana sa field. |
Sa lahat ng apat na senaryo, may isang pattern. Ang insert ay hindi kailanman pinili sa paghihiwalay. Pinipili ito kasama ng fastener, proseso ng butas at tool sa pag-install, at ang desisyon ay pinapatunayan ng isang pull-out na pagsubok sa aktwal na materyal ng produksyon sa halip na sa isang generic na test bar.
Pag-aayos at Pagpapanatili: Mga Natanggal na Thread at Drain Plugs
Hindi lahat ng insert ay napupunta sa isang bagong bahagi. Ang isang makabuluhang bahagi ng demand ay nagmumula sa pagkumpuni, at ang pagkukumpuni ay may sariling mga patakaran. Ang dalawang pinakakaraniwang trabaho ay ang natanggal na sinulid sa isang malambot na casting at isang sirang drain o fill port.
Para sa isang hinubad na thread, ang pagkakasunod-sunod ay diretso ngunit hindi nagpapatawad. Sukatin ang natitirang butas, mag-drill sa tinukoy na oversize, mag-tap gamit ang tamang STI tap, at i-install ang insert sa tinukoy na lalim, na karaniwan nang bahagyang nasa ibaba ng ibabaw. Ang paglaktaw sa hakbang sa pagsukat ay ang karaniwang dahilan ng isang pagkukumpuni na nabigo muli sa loob ng isang buwan. Kung ang butas ay naayos nang isang beses, ang pangalawang coil sa parehong lokasyon ay maaaring hindi angkop at isang key-locking insert o isang conversion nut ang magiging mas magandang sagot. Ang mga aluminum casting ay ang pinakakaraniwang host, at mayroong isang kapaki-pakinabang na talakayan ng insert na gawi sa aluminum repair work dito teknikal na artikulo sa pag-aayos ng thread sa aluminyo .
Ang mga drain at fill port ay ibang problema. Ang kabiguan ay karaniwang isang tumutulo o nasira na plug, hindi isang natanggal na sinulid, at ang pag-aayos ay depende sa kung ang port ay isang tuwid na sinulid na natatakan ng washer o isang taper thread na tinatakan ng interference. Ang isang tuwid na plug ay umaasa sa isang gasket face at isang kinokontrol na torque, kaya ang sobrang paghigpit ay nakakasira sa sealing surface sa halip na mapabuti ang seal. Ang isang taper plug ay umaasa sa thread engagement, kaya ang bilang ng mga pagliko ay mahalaga at ang plug ay hindi dapat gamitin muli nang walang katapusan. Ang pagkuha ng tama sa prinsipyo ng sealing ay mas mahalaga kaysa sa materyal na grado, bagama't ang isang 316 stainless plug ay ang makatwirang pagpipilian kung saan nakikita ng port ang pag-spray o paghuhugas ng kalsada.
Sa fleet at mabibigat na kagamitan, ang parehong pag-aayos ay karaniwang ginagawa nang may nakalagay na bahagi, na nangangahulugang limitado ang access at mahirap mapanatili ang kalinisan. Iyon ay isang argumento para sa paggamit ng mga tangless insert sa mga repair kit, dahil walang tang na masira at mabawi.
Mga Configuration Card: Pagtutugma ng Insert Style sa Boss na Mayroon Ka
Kapag ang dalawang disenyo ay mukhang pantay na wasto sa papel, ang tiebreaker ay karaniwang ang boss geometry. Ang apat na pagsasaayos sa ibaba ay sumasaklaw sa karamihan ng mga desisyon sa isang tunay na pagsusuri sa pagguhit.
Makapal boss, malambot na materyal
Isang wire thread insert sa isang tapped STI hole. Pinakamahusay na balanse ng lakas ng pull-out, maliit na sobre sa pag-install at kabaitan sa pag-aayos. Gumamit ng locking variant kung ang joint ay nakakakita ng vibration.
Manipis na pader, isang operasyon
Isang self-tapping insert. Pinutol nito ang sarili nitong sinulid sa isang kontroladong pilot hole at hindi nangangailangan ng hiwalay na hakbang sa pagtapik. Ang pilot hole tolerance ay ang kritikal na control point.
Mataas na panginginig ng boses, matigas na materyal
Isang insert na nakaka-lock ng susi. Ang mga susi ay mekanikal na ikinakandado ang katawan sa pangunahing materyal at inaalis ang anumang pag-asa sa alitan ng sinulid. Mas malaking sobre, mas mataas na pagiging maaasahan.
Masyadong manipis ang panel para i-tap
Isang three-hole threaded insert, na naayos sa pamamagitan ng mga turnilyo, rivet o staking. Inililipat nito ang load sa flange kaysa sa kapal ng sheet, at nangangailangan ng access sa likod ng panel.
Ang pagbabasa ng apat na card na ito nang magkasama ay nagbibigay ng isang simpleng puno ng desisyon. Kung may sapat na materyal para sa isang tapped hole at mahalaga ang magkasanib na bagay, gumamit ng wire thread insert. Kung walang sapat na materyal o ang proseso ay dapat na single-step, gumamit ng self-tapping insert. Kung ang kasukasuan ay kritikal sa kaligtasan at malubha ang panginginig ng boses, gumamit ng insert na nakaka-lock ng susi. Kung walang kapal, gumamit ng tatlong butas na insert. Lahat ng iba pa, kabilang ang mga conversion nuts at sinulid na mga plug, ay lumulutas ng ibang problema: pag-aangkop sa pamantayan ng thread o pag-seal ng port.
Gastos, Lead Time at Sourcing Automotive Threaded Insert
Ang presyo ng pagbili ng isang insert ay halos hindi ang pinakamalaking bilang sa desisyon. Ang mahalaga ay ang kabuuang halaga ng isang joint na gumagana, at kasama diyan ang tooling, ang proseso ng kontrol, ang scrap rate, at ang halaga ng isang line stoppage.
Tatlong salik sa gastos ang karaniwang nasa itaas ng presyo ng yunit. Ang una ay pilot hole o STI tap quality. Ang murang gripo na naaanod ay gumagawa ng mga di-sa-spec na mga butas, at ang mga hindi-sa-spec na mga butas ay gumagawa ng mga installation torque excursion, rework at scrap. Ang pag-upgrade ng tap ay kadalasang mas mura kaysa sa pag-downgrade sa insert. Ang pangalawa ay ang kagamitan sa pag-install. Ang isang driver na nangangailangan ng dalawang kamay ay nagpapabagal sa linya at pinatataas ang pagkakataon ng isang hindi maayos na pag-install. Ang pangatlo ay bahagi ng iba't-ibang. Ang bawat karagdagang laki ng insert na inilalagay ng isang planta ay nagdaragdag ng imbentaryo, panganib sa pagkaluma at mga error sa pagpili. Ang pagsasama-sama sa isang maliit na bilang ng mga sukat ng thread, na may isang supplier na maaaring sumaklaw sa carbon steel, zinc-plated at hindi kinakalawang na mga variant ng parehong laki, binabawasan ang buntot ng mabagal na gumagalaw na stock.
Sa lead time, ang mga tanong na dapat itanong ay tungkol sa buffer, hindi tungkol sa mga average. Ano ang karaniwang oras ng lead ng produksyon, ano ang minimum na dami ng order, at anong buffer ang umiiral para sa mga laki na ginagamit linggu-linggo? Ang isang supplier na maaaring magkaroon ng pare-parehong stock sa mabilis na paglipat ng mga laki ay mas mahalaga kaysa sa isa na sumipi ng tatlong araw na mas maikli sa isang sukat na iyong inorder dalawang beses sa isang taon.
Para sa mga mamimili na nagtatrabaho sa isang internasyonal na wholesaler o distributor, ang parehong lohika ay nalalapat sa isang antas pataas. Ang kakayahan ng distributor na masubaybayan ang isang batch sa isang mill certificate ay nakasalalay sa sariling mga talaan ng gumawa. Iyon ang dahilan kung bakit ito ay nagkakahalaga ng pag-unawa sa pabrika sa likod ng bahagi, hindi lamang ang entity na nag-isyu ng invoice. Ang pagkakapare-pareho sa isang malaking buwanang volume, isang nakadokumentong gawain sa pag-inspeksyon at isang stable na parke ng makina ay ang mga pag-aari na nagpapanatiling tahimik sa linya ng supply.
Mga Madalas Itanong Tungkol sa Automotive Threaded Inserts
Ito ang mga tanong na madalas na lumalabas sa mga pagsusuri sa disenyo, mga pulong sa kalidad at mga maagang pag-uusap ng supplier. Ang bawat sagot ay maikli at praktikal, at ipinapalagay ng bawat isa na nagtatrabaho ka sa isang tunay na pagguhit at isang tunay na proseso ng produksyon.
Anong materyal ang karaniwang ginagawa ng mga automotive threaded insert?Ang carbon steel na may zinc-based coating ay ang pinakakaraniwan, na sinusundan ng 303, 304 at 316 stainless steel. Ang carbon steel ay nagbibigay ng mas mataas na tigas at lakas sa mas mababang halaga, habang ang hindi kinakalawang na asero ay pinili para sa corrosion resistance. Ang tamang sagot ay depende sa kapaligiran at sa bolt na materyal. |
Dapat ba akong gumamit ng wire thread insert o self-tapping insert?Gumamit ng isang wire thread insert kapag ang boss ay sapat na makapal para sa isang tapped hole at ang joint ay nangangailangan ng maximum na pull-out performance na may maliit na installation envelope. Gumamit ng self-tapping insert kapag ang materyal ay malambot, ang pader ay manipis, at ang proseso ay dapat na isang hakbang. Ang kontrol ng pilot hole ay kritikal sa parehong mga kaso. |
Anong laki ng pilot hole ang kailangan ko para sa isang self-tapping insert?Ito ay partikular sa materyal at laki at karaniwang sinipi sa isang banda na humigit-kumulang plus o minus 0.05 mm sa maliliit na sukat ng sukat. Huwag kailanman tantiyahin ito. Hilingin ang inirerekumendang butas mula sa tagagawa ng insert para sa iyong eksaktong materyal at tigas, at i-verify ito gamit ang isang pull-out at installation torque check sa production casting. |
Gumagana ba ang automotive threaded inserts sa aluminum engine blocks?Oo, at ito ay isa sa kanilang pinakakaraniwang gamit. Ang aluminyo ay malambot na may kaugnayan sa bakal, kaya ang isang direktang sinulid sa paghahagis ay ang mahinang punto. Ang isang insert ay nililipat ang load-bearing thread sa bakal o stainless at ikinakalat ang load sa mas mahabang haba ng engagement, na nagpapataas ng pull-out resistance sa itaas ng hubad na tapped hole. |
Paano ko pipigilan ang isang insert mula sa pag-back out sa ilalim ng vibration?Tatlong diskarte ang gumagana. Gumamit ng locking wire thread insert na nakakapit sa bolt, gumamit ng key-locking insert na mekanikal na nakakandado sa parent material, o itama ang pinagsamang disenyo para mapanatili ng bolt ang clamp load. Ang random na pagsubok sa vibration na may pagsukat ng torque-loss ay ang tanging maaasahang paraan upang kumpirmahin ang pagpili. |
Mas mahina ba ang isang insert na hindi kinakalawang na asero kaysa sa isang carbon steel?Sa parehong laki at kundisyon, ang austenitic stainless ay may mas mababang katigasan at hindi maaaring patigasin, kaya ang pagganap ng pull-out nito sa bawat dami ng yunit ay karaniwang mas mababa. Ang praktikal na pagkakaiba ay kadalasang maliit kumpara sa epekto ng kalidad ng butas at haba ng pakikipag-ugnayan. Pumili ng hindi kinakalawang para sa kaagnasan, hindi para sa lakas. |
Maaari ba akong mag-install ng automotive threaded insert sa pamamagitan ng kamay?Para sa isang solong pag-aayos, oo, gamit ang tamang driver at isang torque wrench. Para sa produksyon, hindi. Ang pag-install ng kamay ay nagpapakilala ng pagkakaiba-iba sa lalim, pagkakahanay at torque, at ang pagkakaiba-iba na iyon ang nagiging sanhi ng mga pagkabigo sa pagpasok. Ang pag-install ng produksyon ay dapat gumamit ng isang kinokontrol na driver na may sinusubaybayang metalikang kuwintas. |
Ano ang dapat kong suriin sa unang artikulo na inspeksyon ng isang insert?Suriin ang major at pitch diameters, ang haba, ang slot o key geometry kung naaangkop, ang kapal ng coating, at ang material certificate. Pagkatapos ay suriin ang torque ng pag-install at pull-out sa production casting. Ang mga dimensional na pagsusuri lamang ay hindi makakahanap ng hindi pagkakatugma sa pagitan ng insert at ng pangunahing materyal. |
Gaano kalalim dapat i-install ang isang insert?Karaniwang nag-flush sa bahagyang ibaba ng ibabaw, kasunod ng tagubilin ng tagagawa. Naaapektuhan ng lalim ang parehong posisyon ng naka-install na thread at ang pamamahagi ng load. Ang masyadong mababaw ay nakakabawas sa pakikipag-ugnayan at pag-pull-out; masyadong malalim ay maaaring makagambala sa fastener o iwanan ang insert na nakausli sa isang sealing face. |
Maaari bang magbigay ang parehong supplier ng mga insert, gripo at mga tool sa pag-install?Ito ay mas kanais-nais. Ang nag-iisang source para sa mga insert, tap, driver at extraction tool ay nagpapababa sa bilang ng mga variable kapag ang isang joint ay hindi maganda ang performance, at inaalis nito ang sitwasyon kung saan ang insert supplier at ang tool na supplier ay tumuturo sa isa't isa habang may kalidad na imbestigasyon. |
Kung Saan Susunod
Kung ikaw ay nasa punto ng pagpili ng isang pamilya, ang pinakamabilis na landas ay upang ilarawan ang pinagsamang sa apat na linya: materyal ng magulang at tigas, laki ng sinulid, magagamit na kapal ng pader, at kung ang magkasanib ay nakakakita ng vibration o thermal cycling. Mula sa apat na linyang iyon, lumiit ang pamilya sa isa o dalawang kandidato, at ang natitirang trabaho ay isang pull-out test sa production casting.
Kung ikaw ay nasa punto ng pag-sourcing, ang mga tanong sa artikulong ito ay direktang imamapa sa isang questionnaire ng supplier. Magtanong tungkol sa dimensional na kakayahan, materyal na traceability, coating control, installation torque monitoring at stock policy sa mabilis na paglipat ng mga laki. Ang mga sagot ay maghihiwalay sa isang tagagawa na maaaring suportahan ang isang mahabang programa mula sa isa na maaari lamang punan ang isang purchase order.
Dalawang mapagkukunan sa site na ito ay nagkakahalaga ng pagbubukas sa susunod. Ang profile ng kumpanya at pabrika sumasaklaw sa base ng pagmamanupaktura, ang fleet ng makina at ang diskarte sa kalidad sa likod ng hanay ng produkto na may sinulid na koneksyon. Mula doon, ang mga seksyon ng produkto ay inayos ayon sa pamilya, kaya maaari kang lumipat nang diretso mula sa isang wire thread insert patungo sa installation tool nito, o mula sa isang self-tapping insert papunta sa katugmang gripo, nang hindi umaalis sa parehong supply chain.
 Stainless Steel Self-Tapping Thread Insert Ang hindi kinakalawang na asero na self-tapping thread insert ay mga fastener na idinisenyo upang palakasin ang mga sinulid na koneksyon. Hindi tulad ng mga karaniwang pagsingit, ang mga ito ay gawa sa hindi kinakalawang na asero, provi... Tingnan ang Produkto →
Para sa mga pangkat na nagpaplano ng bagong programa, ang praktikal na susunod na hakbang ay isang sample kit: isang sukat sa bawat isa sa dalawa o tatlong pamilya ng kandidato, kasama ang mga tool sa pagtutugma, na sinubukan sa iyong sariling pag-cast. Ang pagsubok na iyon ay nagkakahalaga ng ilang araw at isang maliit na halaga ng materyal, at inaalis nito ang halos lahat ng kawalan ng katiyakan na nagpapahirap sa pagpili ng insert sa unang lugar.